

Feedback
Autrice: FTM
Data: Sep 02, 2026
Parti di fusione in sabbia: processo, materiali, tolleranze e considerazioni sull'acquisto
Chiedete a tre fonderie di fornire un preventivo per lo stesso corpo valvola da 30 kg e spesso riceverete tre prezzi diversi, tre diverse promesse di tolleranza e tre diverse ipotesi sulla tolleranza di lavorazione. Questa non è disattenzione; ciò accade perché la "colata in sabbia" copre diversi sistemi di stampaggio con capacità molto diverse. La risposta breve per gli acquirenti è questa: le parti fuse in sabbia sono solitamente il percorso più conveniente per ottenere componenti metallici di dimensioni medio-grandi in volumi medio-bassi, a condizione che il sistema di stampaggio, il grado di tolleranza e il piano di ispezione siano abbinati alla parte fin dall'inizio.
L’economia spiega perché. Uno stampo in sabbia costa una frazione di uno stampo in metallo, il processo accetta quasi tutte le leghe colabili e le dimensioni pratiche sono misurate in tonnellate anziché in chilogrammi. I compromessi sono tolleranze di fusione più flessibili e una superficie più ruvida, entrambi gestiti attraverso sovrametalli di lavorazione e specifiche chiare.
Cosa conta come parte di fusione in sabbia?
Una parte di fusione in sabbia è qualsiasi componente metallico modellato versando metallo fuso in uno stampo fatto di sabbia compattata e legata formata attorno a un modello riutilizzabile. I nuclei, che sono forme di sabbia poste all'interno della cavità, creano passaggi interni e cavità, ed è per questo che il processo gestisce bene la complessità: corpi valvola con percorsi di flusso, alloggiamenti motore con camere di raffreddamento, collegamenti di tubi con fori interni e alloggiamenti del cambio con pareti nervate.
La scelta delle leghe è ampia: ghisa grigia e duttile, acciai al carbonio e bassolegati, acciaio inossidabile, alluminio e leghe di rame come ottone e bronzo. I componenti finiti vanno da poche centinaia di grammi a molte tonnellate. Due caratteristiche definiscono il prodotto tal quale. La precisione dimensionale rientra generalmente nei gradi di tolleranza di colata ISO 8062 da CT9 a CT13, a seconda del sistema di stampaggio e delle dimensioni del pezzo, e la superficie presenta la struttura della sabbia di stampaggio. Le superfici di tenuta, i fori e le facce delle flange necessitano pertanto di un sovrametallo di lavorazione progettato in fase di disegno e rifinito mediante taglio.
Come il processo modella la parte e il suo costo
La sequenza è facile da seguire: costruisci un modello, forma le metà dello stampo attorno ad esso, posiziona le eventuali anime, assembla lo stampo, versa, raffredda, scuoti, quindi taglia i cancelli e le colonne montanti e pulisci la fusione. Ciò che conta a livello commerciale è dove vengono effettivamente decisi la qualità e il costo. La qualità del modello e il design della linea di giunzione costituiscono il punto di riferimento per la precisione dimensionale. Il gating e il risering determinano se il metallo si solidifica bene o mantiene la porosità da ritiro. La velocità di raffreddamento influenza la struttura dei grani e, nei getti di acciaio, la necessità o meno di un trattamento termico. Ogni nucleo aggiuntivo, tolleranza più stretta o faccia lavorata aggiunge costi in qualche punto lungo la catena, motivo per cui i disegni esaminati da un ingegnere di fonderia spesso risultano più economici, non più costosi.
Per una guida dettagliata su creazione del modello, modellatura, colata e foratura, vedere questa spiegazione passo passo di come funziona la fusione in sabbia e quali parti produce .
Sistemi di stampaggio: perché la fusione in sabbia non è un processo unico
Quando un fornitore fornisce un preventivo per pezzi fusi in sabbia, il prezzo e la precisione ottenibile dipendono fortemente dal sistema di stampaggio dietro il numero. La sabbia verde, legata con argilla e acqua, è il cavallo di battaglia del settore: veloce, riutilizzabile ed economica per stampo, adatta a parti più semplici in quantità maggiori. Il silicato di sodio, spesso chiamato sabbia di vetro solubile, polimerizza formando uno stampo duro e dimensionalmente stabile ed è ampiamente utilizzato per le fusioni di acciaio. Il furano e altre sabbie resinose senza cottura polimerizzano chimicamente a temperatura ambiente, mantengono bene la forma e migliorano la finitura su getti più grandi e complessi. La sabbia di rivestimento legata con sol di silice affina ulteriormente la superficie dello stampo e riduce il sovrametallo rimasto per la lavorazione.
Ne consegue una regola pratica: quanto più impegnativa è la geometria o la tolleranza, tanto più conta il sistema di stampaggio. Una fonderia che utilizza diversi sistemi può adattare il metodo al pezzo invece di forzare ogni lavoro su una linea, e vale la pena chiedere questa flessibilità prima di confrontare i preventivi.
| Sistema di stampaggio | Tolleranza tipica (ISO 8062) | Tipica superficie grezza | Più adatto per |
|---|---|---|---|
| Sabbia verde (legata all'argilla) | CT11-CT13 stampaggio manuale; Stampaggio macchina CT9-CT11 | Circa Ra 12,5-25 micron | Parti più semplici in volumi più elevati al costo dello stampo più basso |
| Sabbia di silicato di sodio (bicchiere d'acqua). | CT10-CT12 | Circa Ra 12,5-25 micron | Getti di acciaio e pezzi di grandi dimensioni che necessitano di stampi solidi e stabili |
| Sabbia furanica e resinosa senza cottura | CT9-CT11 | Circa Ra 6,3-12,5 micron | Getti più grandi o più complessi in lotti medio-piccoli |
| Sabbia di rivestimento legata con sol di silice | CT8-CT10 | Circa Ra 6,3-12,5 micron, finer texture | Parti in cui la finitura e il sovrametallo di lavorazione devono essere ridotti |
Dove le parti di fusione in sabbia guadagnano il loro mantenimento
Componenti per valvole e controllo dei fluidi
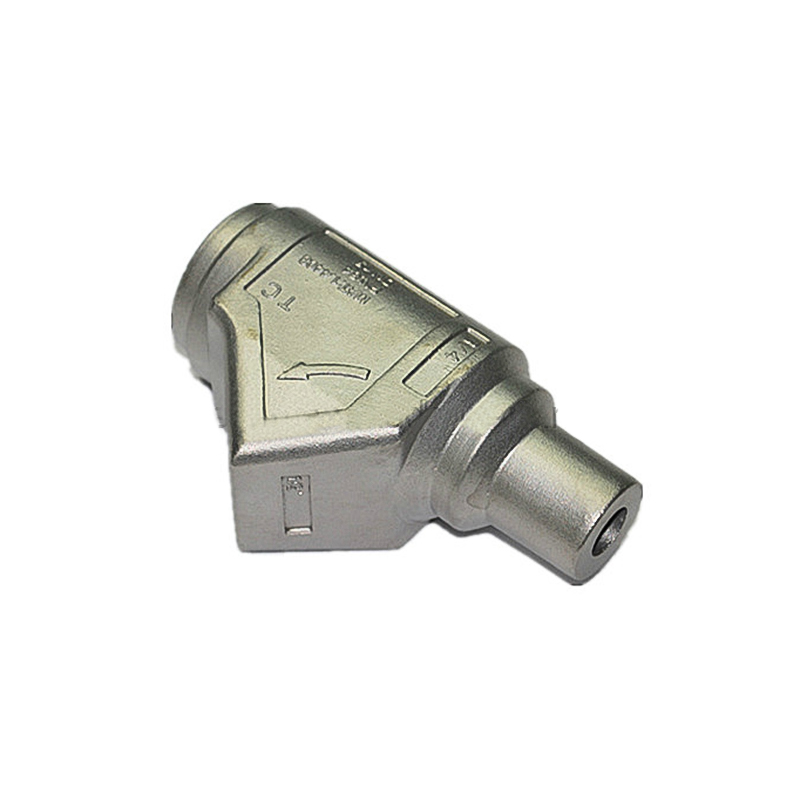
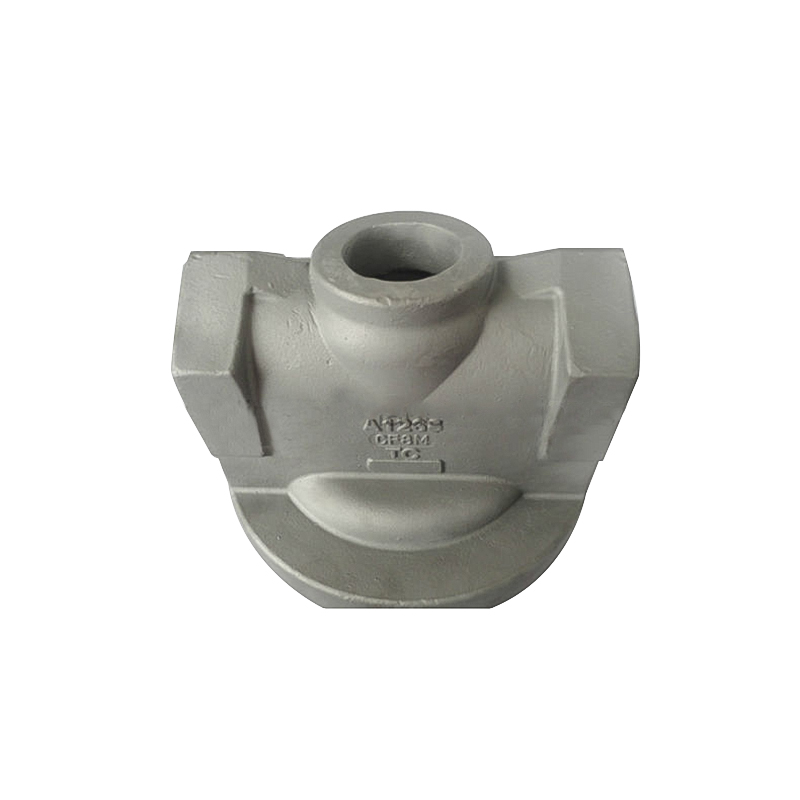
Le attrezzature a pressione sono una scelta naturale. Le parti delle valvole in acciaio legato fuse in sabbia, come corpi, coperchi e chiusure, lasciano lo stampo con una quantità abbondante e vengono rifinite mediante lavorazione CNC sulle superfici di tenuta e sulle facce delle flange, dove la ritenzione della pressione e il controllo delle perdite sono più importanti. Il getto sostiene il carico; la lavorazione garantisce la precisione.
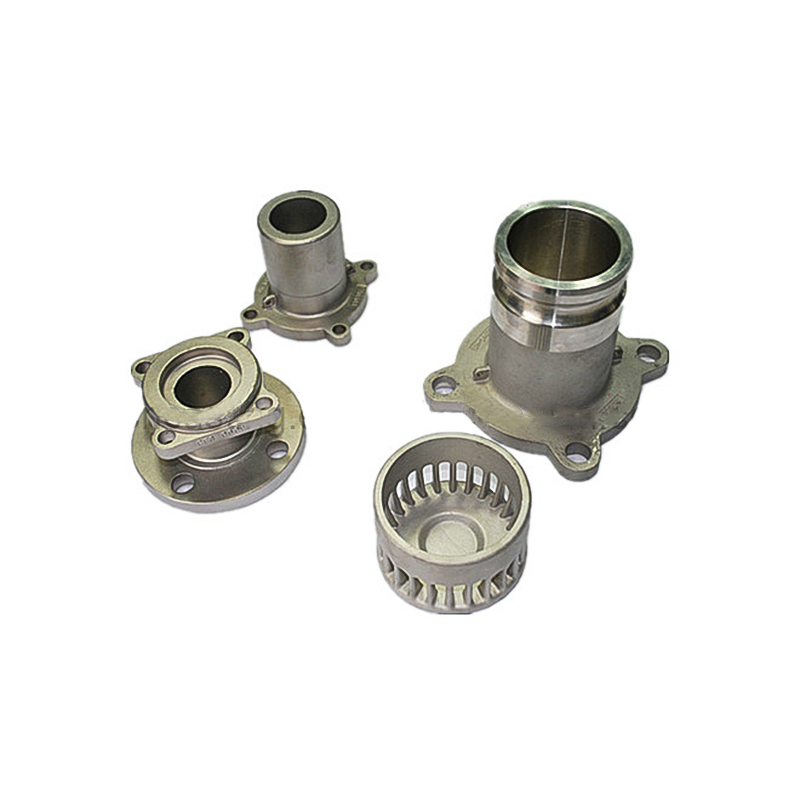 Parti della valvola per colata in sabbia in acciaio legato Corpi valvola, coperchi e chiusure fusi in sabbia con superfici di tenuta e flangia lavorate a CNC, che combinano la resistenza della fusione con la precisione di lavorazione richiesta per il mantenimento della pressione e il controllo delle perdite. Visualizza il prodotto →
Macchinari generali e trasmissione di potenza
I cilindri, le parti del motore, i cappelli dei cuscinetti, gli alberi flangiati e gli alloggiamenti del cambio fusi in sabbia sfruttano la libertà del processo in termini di spessore delle pareti e dimensioni complessive, mentre la lavorazione meccanica porta fori e facce in tolleranza. Questo è anche il momento in cui la lavorazione e il rivestimento interni danno i loro frutti, perché la gestione tra fornitori separati è spesso il luogo in cui si perdono tolleranza e tempi di consegna.
 Cilindro di lavorazione per fusione in sabbia I cilindri idraulici fusi in sabbia e rifiniti mediante lavorazione interna portano fori e facce in tolleranza, offrendo flessibilità nello spessore e nelle dimensioni delle pareti per applicazioni con motori, cambi e attrezzature pesanti. Visualizza il prodotto →
Hardware marittimo, edile e agricolo
Completano l'elenco le fusioni in sabbia di acciaio per hardware marino, parti di collegamento di tubi, componenti di motocicli e parti di macchine agricole: applicazioni che richiedono tenacità, rivestimenti protettivi e proprietà meccaniche affidabili più che finiture cosmetiche. Per le attrezzature pesanti, la stessa logica si estende alle parti soggette ad usura e ai componenti di montaggio.
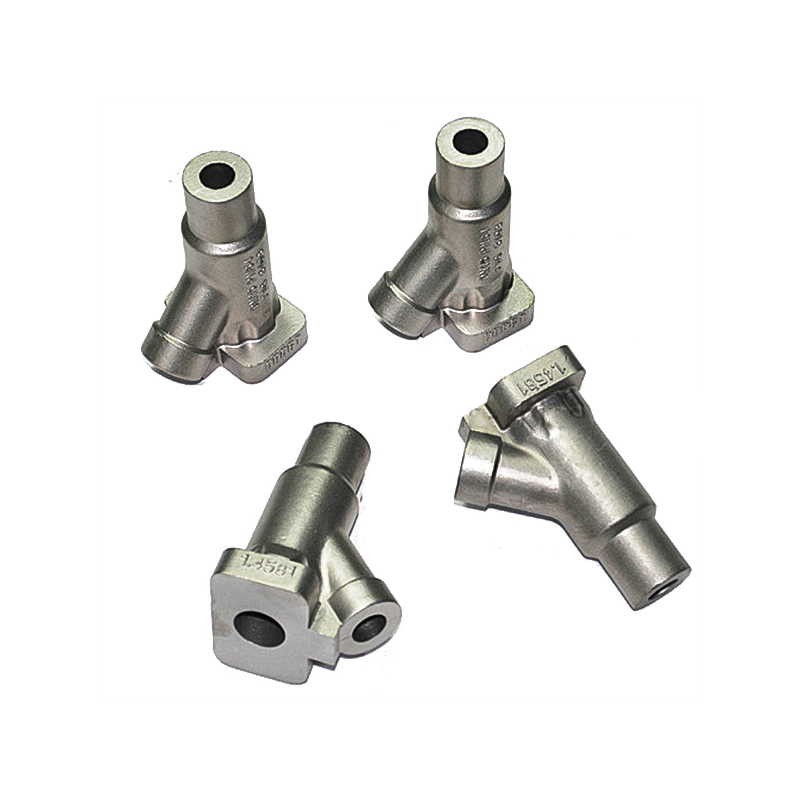
 Colata in sabbia di acciaio per hardware marino Robusti getti in sabbia di acciaio per hardware marino e parti di collegamento di tubi, adatti ad applicazioni che richiedono rivestimenti protettivi e proprietà meccaniche affidabili piuttosto che finiture cosmetiche. Visualizza il prodotto →
Come regola generale, se la parte è ferrosa, più pesante di pochi chilogrammi o necessaria in volumi che non giustificano lavorazioni pesanti, la fusione in sabbia merita la prima citazione.
Come si confronta la fusione in sabbia con la pressofusione e la fusione a cera persa
Prima conclusione: scegliere la fusione in sabbia per dimensioni, leghe ferrose e volumi medio-bassi; scegliere la pressofusione per parti a pareti sottili e non ferrose in volumi elevati; e scegliere la fusione a cera persa quando tolleranze strette e dettagli precisi giustificano un prezzo pezzo più elevato. Nessuno dei tre è universalmente migliore, perché risolvono problemi diversi.
La pressofusione utilizza uno stampo permanente in acciaio, quindi gli utensili sono costosi ma il costo per pezzo diminuisce drasticamente in termini di volume; è in gran parte limitato alle leghe di alluminio, zinco e rame e alle dimensioni dei pezzi adatti alla macchina. La fusione a cera persa produce componenti di forma quasi perfetta con dettagli precisi, ma il processo di cera e ceramica costa di più per pezzo. La fusione in sabbia si trova all'angolo opposto: investimento minimo in attrezzature, selezione quasi illimitata di leghe e una gamma di dimensioni generosa, con una precisione più lenta del getto che la lavorazione recupera sulle facce funzionali. Molti programmi di approvvigionamento li utilizzano tutti e tre insieme, assegnando le fusioni in sabbia a telai, alloggiamenti e corpi di valvole, le fusioni a cera persa a componenti complessi più piccoli e le pressofusioni a hardware in alluminio ad alto volume.
Cosa confermare prima di firmare un ordine di colata in sabbia
La differenza tra un ordine regolare e uno problematico di solito si manifesta nelle specifiche piuttosto che nel metallo. Prima di impegnarsi con un fornitore, definire quanto segue:
- Grado di tolleranza e sovrametallo di lavorazione. Indicare lo standard, ad esempio ISO 8062, e il grado di tolleranza sul disegno, e indicare quali facce sono lavorate, in modo che le citazioni siano realmente comparabili.
- Sistema di stampaggio e legante. Chiedi se la citazione presuppone sabbia verde, silicato di sodio, resina o sabbia rivolta verso il sol di silice; la scelta cambia sia nel prezzo che nella finitura ottenibile.
- Verifica dei materiali. Specificare lo standard della lega, richiedere una barra di prova meccanica per ogni colata e richiedere il reporting della composizione chimica.
- Ambito di ispezione. Concordare l'ispezione dimensionale e i criteri visivi, nonché i test con particelle magnetiche o ultrasuoni per il mantenimento della pressione o le aree critiche per la sicurezza.
- Ambito post-fusione. Indicare chi esegue il trattamento termico, la lavorazione meccanica, il rivestimento e la verniciatura e quali documenti, come rapporti dimensionali e certificati dei materiali, vengono spediti con la merce.
- Approvazione del primo articolo. Un campione approvato in base al disegno previene la maggior parte delle controversie successive nel lotto.
Lavorare con un fornitore di colata in sabbia personalizzata
La fusione in sabbia premia i fornitori che la trattano come un processo da ingegnerizzare piuttosto che semplicemente colare, e i segnali sono facili da individuare: il fornitore chiede informazioni sul carico di lavoro e sull’ambiente di servizio del pezzo, propone un sistema di stampaggio invece di aspettare che ne venga nominato uno e cita la lavorazione e il rivestimento come parte dello stesso piano. Dal 2003, Ningbo Hansheng Machinery Parts Co., Ltd., operante anche come Ningbo Yifei Machinery Parts Co., Ltd. , ha fornito pezzi fusi e forgiati personalizzati da uno stabilimento di 5.000 metri quadrati a Ningbo, in Cina, che lavora secondo un sistema di garanzia della qualità ISO 9001, con lavorazione, trattamento termico e rivestimento superficiale gestiti internamente e la maggior parte dei prodotti esportati in Europa e Nord America.
Se stai acquistando parti di fusione in sabbia, il punto di partenza più efficiente è un disegno con tolleranze, quantità e dettagli dell'applicazione chiaramente contrassegnati. Un fornitore capace risponderà con un sistema di stampaggio consigliato, un piano di lavorazione e un preventivo che puoi confrontare riga per riga, ed è proprio in quel confronto che si trovano i risparmi reali.
Visualizzazione del cuscinetto selezionato
Informazioni di contatto
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Collegamenti ai prodotti
Collegamenti ai prodotti
- Parti di fusione di macchine agricole
- Parti di fusione automatica
- Parti in pressofusione di ottone
- Dente e accessorio della benna di fusione
- Parti di fusione del contenitore
- Parti di fusione di investimento
- Parti di fusione di macchinari
- Parti di fusione di macchine minerarie
- Parti di fusione di treni e ferrovie
- Parti di fusione in sabbia
- Parti per stampaggio e forgiatura
- Parti di fusione della valvola
Contattaci
Diritto d'autore©
Ningbo Hansheng Machinery Parts Co.,Ltd. Tutti i diritti riservati
 Produttori di pressofusioni personalizzate
