

Feedback
Autrice: FTM
Data: Aug 26, 2026
Parti di getti ferroviari e ferroviari: una guida pratica a materiali, processi e qualità
Alla fine di una lunga linea di produzione, sul banco dell'ispettore si trova una staffa in acciaio fuso. Sembra corretto. Il disegno mostra le giuste dimensioni e la finitura superficiale sembra buona. Ma il componente è destinato a un carrello ferroviario, dove dovrà affrontare anni di vibrazioni, carichi d’urto e sbalzi di temperatura. Una cavità interna invisibile all'occhio potrebbe trasformarsi in una crepa dopo migliaia di cicli di funzionamento.
Ecco la conclusione prima dei dettagli: le parti fuse di ferrovie e treni sono sicure solo quando materiale, processo e documentazione lavorano insieme. Un fornitore di getti che comprende questi tre aspetti fornirà parti che superano sia i test meccanici che i controlli. Questa guida spiega le differenze che devi conoscere prima di acquistare parti fuse o forgiate per applicazioni ferroviarie.
Ciò che rende diverse le parti fuse di ferrovie e treni
I getti ferroviari non sono normali getti industriali. L’ambiente operativo li rende più esigenti. Componenti come parti dell'impianto frenante, alloggiamenti degli accoppiatori, scatole del cambio, staffe di sospensione e supporti strutturali devono resistere alla fatica a cicli elevati. Resistono anche a pioggia, umidità, nebbia salina, polvere e temperature estreme da -40 °C a ben superiori a 60 °C in diversi mercati. Un difetto che sarebbe tollerabile in una parte statica della macchina può essere critico per la vita su un treno.
La prima conseguenza pratica è il controllo materiale. Le parti delle rotaie spesso richiedono proprietà meccaniche specifiche come resistenza alla trazione, resistenza allo snervamento, allungamento e resistenza agli urti. La fonderia deve controllare la composizione chimica entro un intervallo ristretto e utilizzare un ciclo di trattamento termico adeguato. Senza tale disciplina, la stessa geometria può comportarsi in modo molto diverso da lotto a lotto.
La seconda conseguenza è la tracciabilità. Gli acquirenti, gli integratori e gli ispettori ferroviari si aspettano di vedere la storia completa di una parte. Ciò include il numero di fusione, il lotto di trattamento termico, i registri di ispezione e qualsiasi rapporto di non conformità. Per questo motivo, un fornitore affidabile tratta la documentazione come un risultato finale, non come un ripensamento.
Processi di fusione utilizzati per parti ferroviarie e ferroviarie
Il percorso di produzione di una parte ferroviaria dipende dalla sua forma, dimensione, materiale e volume di produzione richiesto. Quattro approcci principali coprono la maggior parte delle applicazioni: fusione a cera persa, fusione in sabbia, pressofusione e forgiatura. Ognuno ha punti di forza e compromessi.
Fusione di investimento per parti ferroviarie
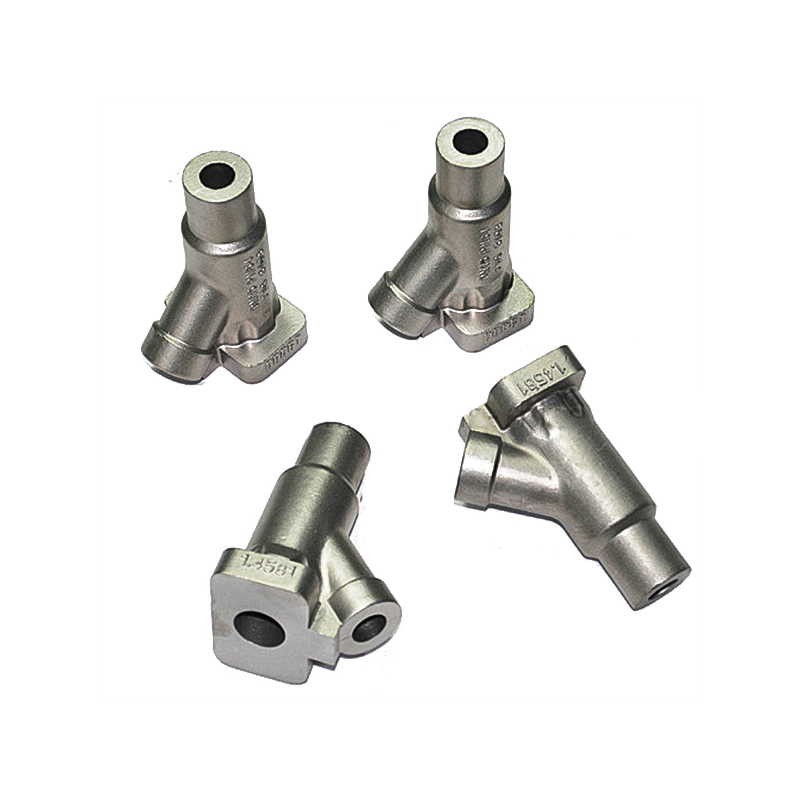
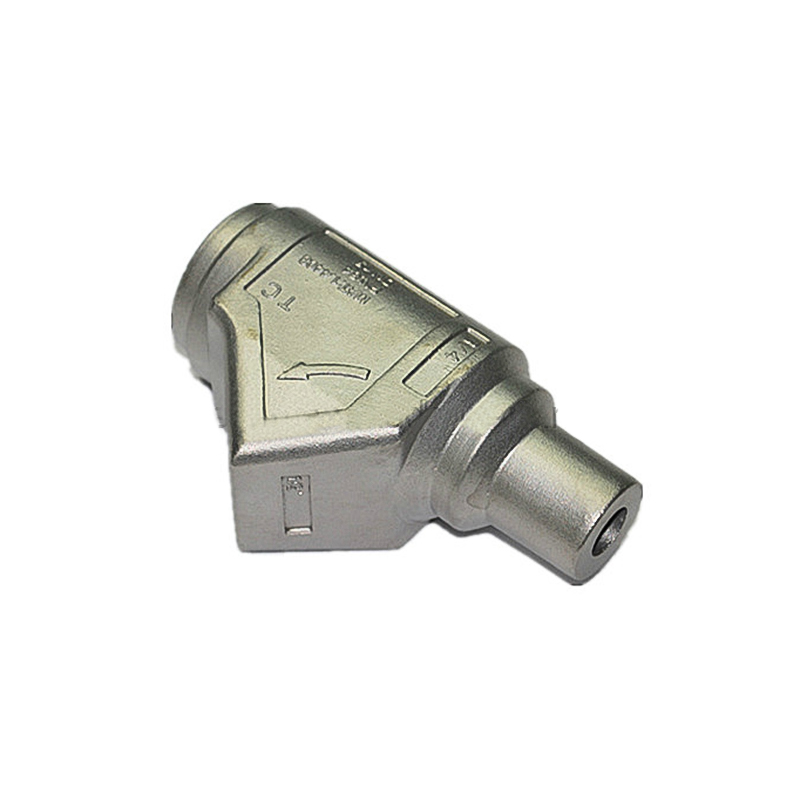
La fusione a cera persa, chiamata anche fusione a cera persa, è una scelta efficace per parti complesse con dettagli fini. Staffe, connettori, piccoli alloggiamenti e componenti con canali interni beneficiano della forma quasi netta prodotta da questo processo. Invece di lavorare un profilo complesso da un blocco solido, lo si cola vicino alla forma finale e quindi si applica la lavorazione CNC solo alle superfici critiche. Ciò consente di risparmiare materiale e ridurre i tempi di consegna. La nostra linea di prodotti include parti ferroviarie microfuse realizzati in acciaio legato e acciaio inossidabile, con lavorazione e trattamento superficiale aggiunti secondo necessità. Il processo è particolarmente utile per volumi medi e alti dove la coerenza dimensionale è importante.
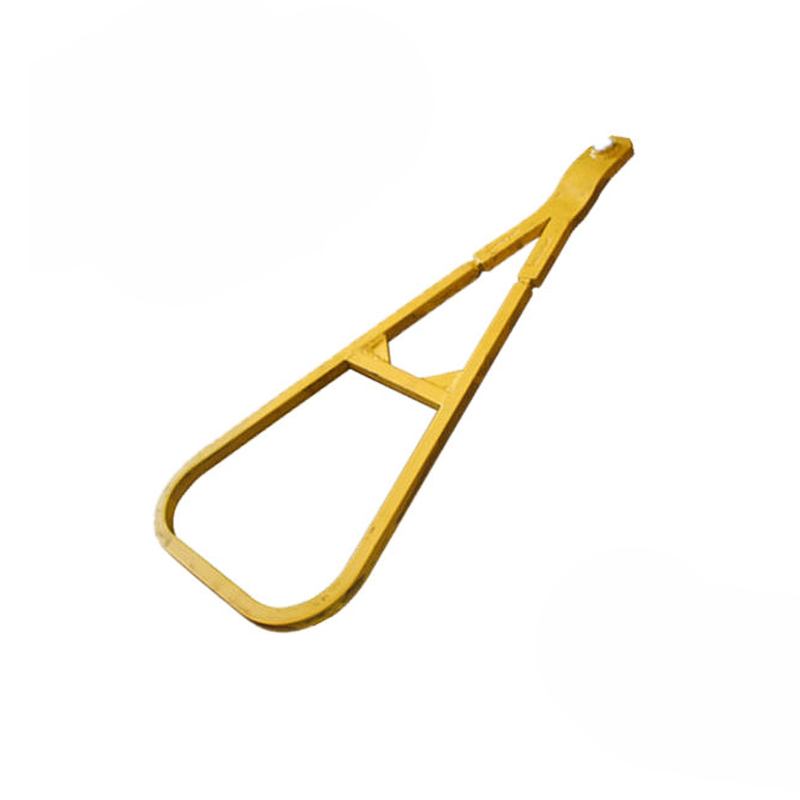 Produttori di parti ferroviarie per fusione di investimento personalizzata, fabbrica - Ningbo Hansheng Ningbo Hansheng Parti Meccaniche Co.,Ltd. è un produttore cinese di parti ferroviarie per colata di investimento personalizzato e pa... Visualizza il prodotto →
Colata in sabbia per componenti strutturali
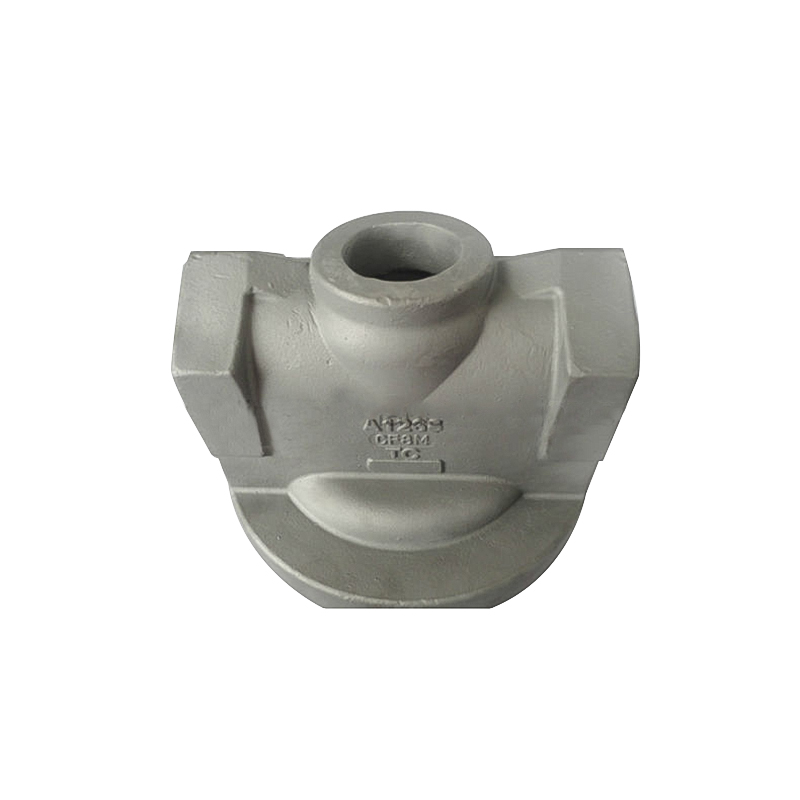
La fusione in sabbia gestisce componenti ferroviari più grandi che non richiedono i dettagli fini della fusione a cera persa. Esempi tipici sono gli alloggiamenti del cambio, i corpi delle pompe, le staffe di grandi dimensioni e i supporti strutturali. Il costo degli utensili è inferiore e il processo funziona bene per quantità medio-basse. La finitura superficiale è più ruvida e le tolleranze sono più ampie, quindi la maggior parte delle parti viene sottoposta a lavorazione meccanica dopo la fusione. Se lo stesso fornitore è in grado di gestire sia la fusione che la lavorazione meccanica, il passaggio dalla fusione grezza al componente finito è più semplice da gestire.
Pressofusione per parti leggere
La pressofusione viene utilizzata quando la parte è relativamente piccola e il volume di produzione è elevato. Le pressofusioni di alluminio compaiono nell'illuminazione ferroviaria, nei meccanismi delle porte, nelle apparecchiature interne e negli involucri elettronici dove la riduzione del peso è importante. Il processo offre un'eccellente ripetibilità e una buona qualità della superficie. Lo svantaggio principale è il maggiore investimento iniziale in attrezzature, che ha senso solo quando il volume lo giustifica.
Forgiatura per parti ferroviarie ad alta sollecitazione
Alcuni componenti ferroviari sono troppo critici per la sicurezza per essere fusi. Accoppiatori, collegamenti delle sospensioni, componenti delle boccole e parti degli ingranaggi spesso utilizzano la forgiatura a stampo chiuso perché la forgiatura allinea la struttura dei grani con il percorso del carico, offrendo una migliore resistenza alla fatica e tenacità. È comune un approccio ibrido: prima si forgia l’acciaio legato, quindi si lavora il pezzo fino alle dimensioni finali e si applica un rivestimento protettivo. Offriamo parti ferroviarie forgiate e lavorate in acciaio legato che percorrono questo percorso completo. Per un acquirente, il vantaggio è un unico fornitore che gestisce i processi di forgiatura, trattamento termico, lavorazione meccanica e finitura.
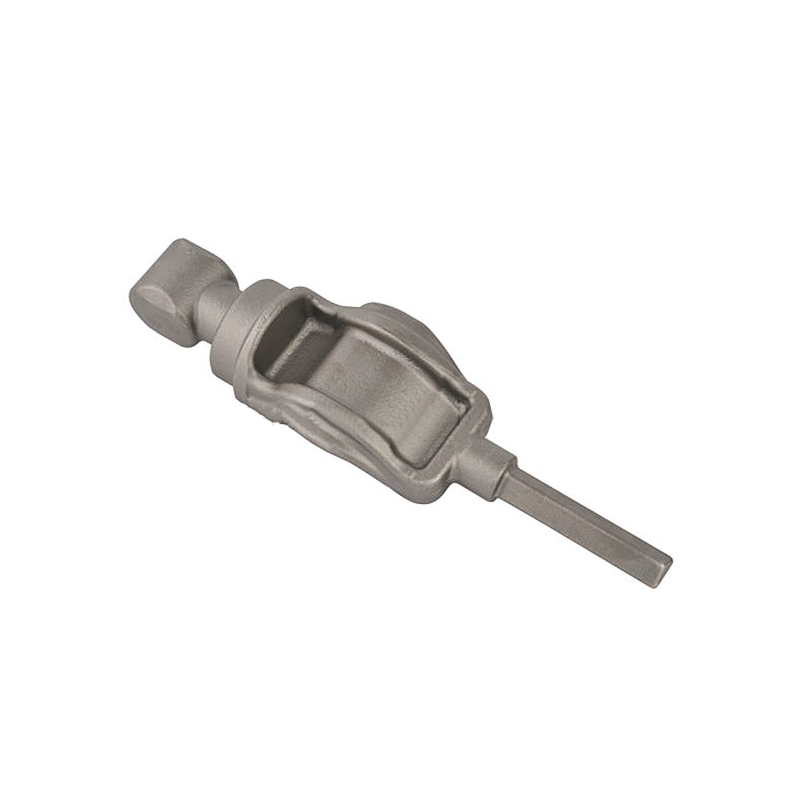 Produttori di pezzi meccanici forgiati in acciaio legato personalizzato/parti ferroviarie, fabbrica - Ningbo Hansheng Parti Meccaniche Co.,Ltd. è un produttore cinese di pezzi meccanici forgiati in acciaio legato personalizzato/parti ferroviarie e fo... Visualizza il prodotto →
Materialei utilizzati nelle parti di fusione ferroviaria
La scelta del materiale giusto è una combinazione di progettazione meccanica, costo e praticità di produzione. La tabella seguente riassume i materiali comuni utilizzati nelle parti fuse di treni e ferrovie.
| Material | Applicazione tipica | Perché funziona |
|---|---|---|
| Acciaio al carbonio | Staffe, parti di accoppiamento, alloggiamenti | Buona resistenza, saldabilità, costo moderato |
| Acciaio legato | Ingranaggi, componenti di sospensioni, parti di carrelli | Maggiore resistenza alla fatica e all'usura |
| Acciaio inossidabile | Raccordi resistenti alla corrosione, hardware esterno | Resiste alla ruggine, agli agenti chimici e agli agenti atmosferici |
| Alluminio | Staffe leggere, componenti interni | Riduce il peso, buona lanciabilità |
| Ferro duttile | Parti di freni, supporti strutturali | Unisce la colabilità con duttilità e resistenza agli urti |
In pratica, gli acciai al carbonio e bassolegati dominano i getti strutturali ferroviari perché forniscono il giusto equilibrio tra resistenza e tenacità. L'acciaio inossidabile appare dove la resistenza alla corrosione è il requisito primario. L'alluminio viene utilizzato quando il risparmio di peso è fondamentale, come negli allestimenti interni e negli alloggiamenti elettronici. Il fornitore dovrebbe essere in grado di spiegare i compromessi in numeri: carico di snervamento, allungamento, durezza ed energia d'impatto alla temperatura operativa.
Requisiti di controllo qualità e documentazione
Il controllo di qualità per le parti ferroviarie inizia dalla fusione e continua attraverso ogni fase della produzione. I certificati dei materiali in entrata devono corrispondere al grado specificato. È necessario rispettare i limiti di composizione chimica e verificare le proprietà meccaniche dopo il trattamento termico. I test comuni includono prove di trazione, prove di durezza e prove di impatto. Per le aree critiche vengono spesso richiesti test non distruttivi, come l'ispezione con particelle magnetiche o i test a ultrasuoni.
Il trattamento termico merita un'attenzione particolare. Durante questa fase vengono rimosse le tensioni interne della fusione e la microstruttura finale viene impostata. Se le specifiche del trattamento termico sono errate o se il carico del forno è troppo grande, le parti possono risultare con durezza incoerente o stress residuo. Richiedi il registro completo del trattamento termico, compresi temperatura e tempo, e, se possibile, controlla i fornitori che combinano fusione e trattamento termico nella propria struttura.
La documentazione e la tracciabilità sono importanti quanto la fusione stessa. In molti progetti ferroviari una parte senza documenti completi non può essere accettata, anche se tecnicamente perfetta. Cerca un fornitore che lavori con ISO9001 e possa produrre record di tracciabilità dei lotti. Un produttore ben organizzato fornirà insieme il numero di colata, i risultati dei test, le dimensioni di ispezione e i dettagli del trattamento superficiale.
Come scegliere un fornitore per pezzi fusi ferroviari e ferroviari
Selezionare un fornitore di pezzi fusi per ferrovie e treni non significa solo confrontare preventivi. La vera domanda è se il fornitore può controllare l’intero processo. Inizia esaminando il modello o l'attrezzatura dello stampo, quindi esamina la fusione, la fusione, il trattamento termico, la lavorazione meccanica e la finitura. Un fornitore che conosce questi passaggi può rispondere rapidamente quando si verificano problemi e può fornirti un punto di contatto responsabile.
Chiedi informazioni sulla capacità di tolleranza e sui precedenti progetti ferroviari. Il fornitore ha esperienza con la qualità del tuo materiale? Possono raggiungere la finitura superficiale e la tolleranza dimensionale richieste? Hanno capacità di test interni o esternalizzano tutto? Le risposte ti diranno quanto rischio stai correndo.
Anche la flessibilità del volume rientra nella decisione. Alcuni programmi ferroviari richiedono solo poche dozzine di prototipi per essere testati. Altri necessitano di lotti di produzione regolari di migliaia di unità. Un fornitore ideale può gestire entrambi senza modificare il sistema di qualità. Una fabbrica con esperienza nei componenti agricoli, automobilistici e minerari offre una comprensione più ampia delle applicazioni per carichi pesanti e tale conoscenza viene trasferita direttamente alle parti ferroviarie.
Le parti fuse di ferrovie e treni non possono essere trattate come getti di materie prime. Operano in un ambiente in cui gli standard di fatica, impatto, corrosione e ispezione sono severi. La chiave per un componente sicuro ed economico è la combinazione di selezione dei materiali, controllo del processo e documentazione completa. Quando trovi un fornitore in grado di fondere o forgiare la parte, lavorarla, trattare la superficie e fornire tutta la documentazione, non stai semplicemente acquistando un componente; stai acquistando fiducia. Definisci chiaramente i tuoi requisiti, verifica le capacità del fornitore e costruisci una relazione a lungo termine basata su una qualità tracciabile.
Visualizzazione del cuscinetto selezionato
Informazioni di contatto
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Collegamenti ai prodotti
Collegamenti ai prodotti
- Parti di fusione di macchine agricole
- Parti di fusione automatica
- Parti in pressofusione di ottone
- Dente e accessorio della benna di fusione
- Parti di fusione del contenitore
- Parti di fusione di investimento
- Parti di fusione di macchinari
- Parti di fusione di macchine minerarie
- Parti di fusione di treni e ferrovie
- Parti di fusione in sabbia
- Parti per stampaggio e forgiatura
- Parti di fusione della valvola
Contattaci
Diritto d'autore©
Ningbo Hansheng Machinery Parts Co.,Ltd. Tutti i diritti riservati
 Produttori di pressofusioni personalizzate
