

Feedback
Autrice: FTM
Data: Sep 09, 2026
Guida alle parti di fusione in sabbia: processo, leghe, tolleranze e selezione del fornitore
Un addetto agli acquisti apre un confronto tra preventivi per 400 corpi valvola in ghisa e vede una differenza di 30 USD tra il fornitore più basso e quello più alto. Durante la stessa settimana, una squadra di manutenzione mette fuori servizio l'alloggiamento di una pompa dopo che si era fratturato lungo un difetto di ritiro che il test di pressione avrebbe dovuto rilevare. Entrambe le situazioni sono comuni negli appalti industriali ed entrambe riconducono alla stessa categoria di prodotto: pezzi fusi in sabbia.
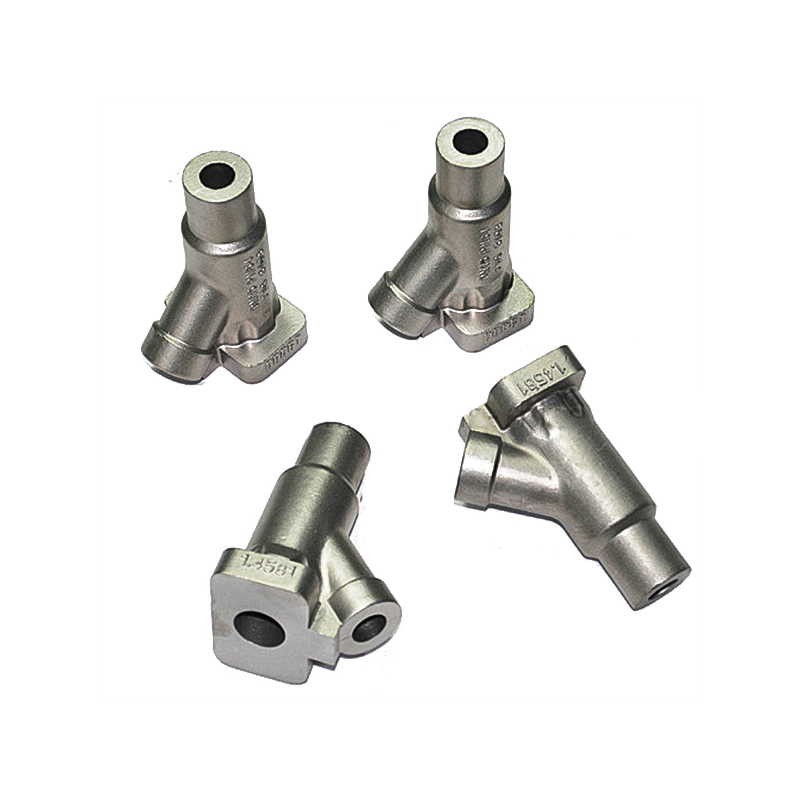
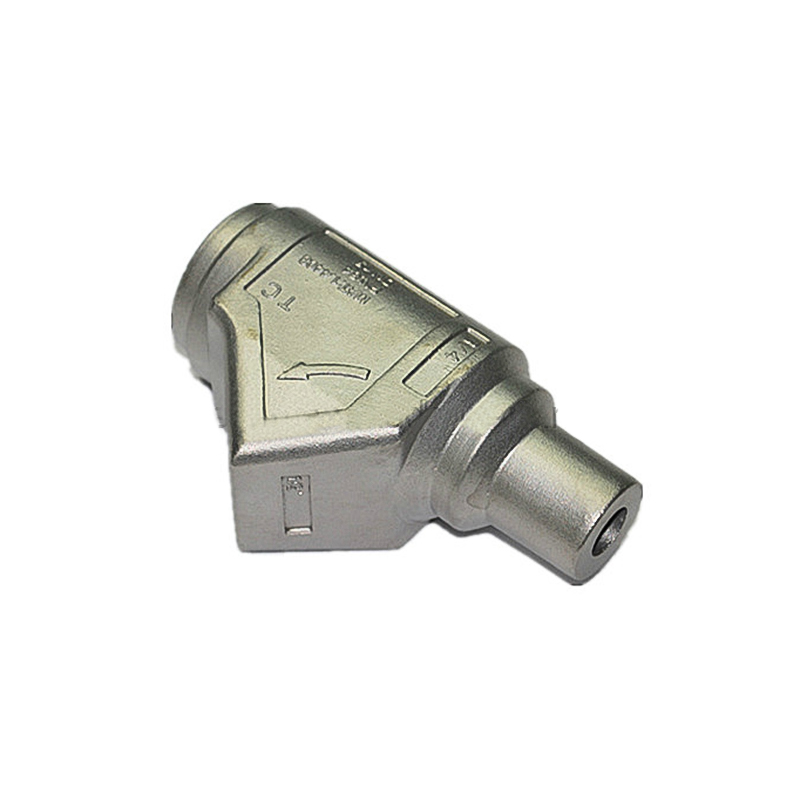
Ecco la conclusione iniziale: le parti realizzate con fusione in sabbia rappresentano la soluzione più economica per componenti metallici personalizzati di medie e grandi dimensioni quando i volumi sono moderati, la parte è troppo grande per la pressofusione o il materiale specificato è ghisa, acciaio fuso o alluminio. Il processo fornisce quel valore solo quando la fonderia controlla la qualità del modello, le proprietà della sabbia, la progettazione dei punti di iniezione e la lavorazione post-fusione. Se inserisci correttamente questi elementi, una fusione in sabbia può funzionare in modo affidabile quanto una forgiatura in molte applicazioni strutturali e di contenimento della pressione.
Cosa sono le parti di fusione in sabbia?
Le parti di fusione in sabbia vengono formate versando il metallo fuso in una cavità creata nella sabbia compattata. Lo stampo di sabbia viene distrutto dopo ogni colata, il che lo rende sacrificabile; il modello, una replica del componente, viene riutilizzato per centinaia o migliaia di fusioni. Questa combinazione spiega sia la flessibilità che il basso costo degli utensili del processo.
La sequenza produttiva è compatta:
- Un modello è realizzato in legno, resina o metallo, completo di stampe principali e disposizioni di chiusura.
- La sabbia viene racchiusa attorno al modello in due fiaschetti per formare il piviale e la resistenza.
- I nuclei vengono posizionati per formare passaggi interni come fori delle valvole e camicie di raffreddamento.
- Le metà dello stampo vengono chiuse e il metallo fuso viene versato attraverso il canale di colata.
- Dopo la solidificazione e il raffreddamento, lo stampo viene scosso e il getto viene pulito.
Il materiale dello stampo ha un effetto diretto sulla qualità. Gli stampi in sabbia verde, che utilizzano argilla e acqua, mantengono bassi i costi. La sabbia legata con resina migliora la precisione dimensionale. Il silicato di sodio, chiamato anche bicchiere d'acqua, conferisce una buona collassabilità e una superficie più liscia, motivo per cui viene comunemente utilizzato per anelli in ferro lucido e componenti di valvole. Alcune fonderie offrono anche la fusione in sabbia di sol di silice quando la fusione necessita di una superficie più pulita prima della lavorazione. Per una spiegazione passo passo su stampaggio, incastonatura del nucleo e colata, vedere il nostro guida completa al processo di fusione in sabbia .
Quando dovresti utilizzare le parti di fusione in sabbia?
La scelta del processo di casting è un compromesso tra costi e rischi, non una gara di popolarità. La fusione in sabbia è la risposta giusta quando il componente pesa più di un chilogrammo circa, la quantità annua è compresa tra pochi pezzi e decine di migliaia, i passaggi interni richiedono anime e il materiale è ghisa grigia, ghisa duttile, acciaio fuso, alluminio o ottone. Il confronto seguente mostra come la fusione in sabbia si confronta con le due alternative principali.
| Fattore | Colata in sabbia | Colata di investimento | Pressofusione |
|---|---|---|---|
| Costo degli utensili | Basso | Medio | Alto |
| Dimensione tipica del lotto | 1–10.000 | 1–5.000 | 5.000 |
| Intervallo di peso della parte | 0,1–100 kg | 0,01–10 kg | 0,01–20 kg |
| Spessore minimo della parete | 3–6 mm | 1–3 mm | 0,5–3 mm |
| Tolleranza dimensionale | ±0,5–2 mm | ±0,1–0,5 mm | ±0,05–0,2 mm |
| Finitura superficiale | Ra 6,3–25 µm | Ra 1,6–6,3 µm | Ra 0,8–3,2 μm |
| Applicazioni tipiche | Corpi valvola, alloggiamenti, flange | Giranti, staffe, pezzi di precisione | Contenitori a parete sottile, staffe |
Poiché gli strumenti sono poco costosi, la fusione in sabbia è anche il percorso predefinito per prototipi, parti di ricambio legacy e pezzi di ricambio per la manutenzione di macchine agricole e minerarie progettate decenni fa. Un nuovo modello è spesso tutto ciò che serve per riprodurre un alloggiamento o una staffa fuori produzione.
Esempi comuni sono alberi flangiati per pompe e motori, pezzi di collegamento di tubi, cilindri, telai di motori e basi di macchine. Un prodotto tipico è un albero con flangia fusa in sabbia, in cui la flangia viene fusa direttamente con l'albero e le facce di accoppiamento vengono rifinite mediante lavorazione meccanica.
 Alberi flangiati pressofusi in sabbia in ghisa grigia o duttile Questo albero flangiato combina fusione e lavorazione meccanica, con la ghisa grigia che offre economia e buona resistenza alla corrosione, mentre la ghisa duttile fornisce una resistenza maggiore per collegamenti di tubi impegnativi. Visualizza il prodotto →
Materiali e applicazioni per parti di fusione in sabbia
Il punto di forza pratico della fusione in sabbia è la gamma di leghe che possono essere colate nella stessa fonderia. La selezione del materiale è solitamente la prima decisione tecnica, poiché determina le proprietà meccaniche, la resistenza alla corrosione e il costo.
| Lega | Parti tipiche | Considerazioni chiave |
|---|---|---|
| Ferro grigio | Corpi valvole, corpi pompe, basamenti macchine | Buon smorzamento delle vibrazioni, basso costo |
| Ferro duttile | Alloggiamenti, staffe, parti idrauliche | Altoer strength and elongation than grey iron |
| Acciaio al carbonio | Flange, alberi, getti strutturali | Saldabile e trattabile termicamente |
| Lega steel | Parti soggette ad usura per l'industria mineraria e per l'edilizia | Alto strength with alloy additions |
| Acciaio inossidabile | Getti chimici, alimentari e marini | Resistenza alla corrosione e pulibilità |
| Alluminio | Carcassa motore, coperchi, parti elettriche | Leggero, ottima lavorabilità |
| Ottone e bronzo | Raccordi per tubi, finiture di valvole, hardware marino | Resistenza alla corrosione, buone proprietà portanti |
Nelle applicazioni marine e offshore, le fusioni in sabbia di acciaio e bronzo sono standard per gli accessori di coperta, i connettori passascafo e i componenti delle pompe esposti all'acqua salata. Le fusioni in sabbia di acciaio con rivestimenti protettivi sono una scelta frequente perché combinano resistenza strutturale e costi controllati.
 Colate in sabbia di acciaio per hardware marino e offshore Questi getti di acciaio sono adatti agli ambienti di acqua salata come gli accessori di coperta e le parti delle pompe, bilanciando la resistenza strutturale con costi controllati e possono essere rivestiti per una protezione aggiuntiva. Visualizza il prodotto →
Tolleranze, sformo e tolleranze di lavorazione
La fusione in sabbia non è un processo di precisione uscito direttamente dallo stampo e non è necessario che lo sia. L'approccio professionale consiste nel specificare tolleranze di fusione realistiche e lasciare che la lavorazione CNC controlli le superfici critiche.
- Per la maggior parte delle caratteristiche è possibile ottenere tolleranze lineari da ±0,5 mm a ±2,0 mm; qualsiasi cosa più rigorosa aumenta i costi e lo sforzo di ispezione.
- Sulle superfici verticali sono necessari angoli di sformo compresi tra 1 e 3 gradi in modo che il modello possa essere ritirato senza danneggiare lo stampo.
- Vengono aggiunti sovrametalli di lavorazione da 2 a 6 mm sulle superfici che verranno finite successivamente, come fori, facce e aree filettate.
- La rugosità superficiale del pezzo grezzo è generalmente compresa tra Ra 6,3 e Ra 25 µm.
- Lo spessore della parete dovrebbe rimanere il più uniforme possibile; i raggi generosi su nervature e bugne riducono il rischio di porosità da ritiro.
Quando un disegno specifica un foro critico, una superficie di appoggio o una dimensione di montaggio, il percorso più affidabile è quello di far fondere e lavorare la parte dallo stesso fornitore. Ciò chiude la catena di tolleranza ed elimina la discussione su chi è responsabile quando una dimensione finita non rientra nelle specifiche.
Operazioni post-fusione e controllo qualità
Raramente i getti lasciano la fonderia nello stato in cui sono stati fusi. La prestazione finale di un pezzo fuso in sabbia dipende da una serie di operazioni che avvengono dopo la sformatura.
- Il trattamento termico normalizza o tempera il materiale per raggiungere le proprietà meccaniche richieste.
- La granigliatura rimuove i residui di sabbia e ossido e prepara la superficie per il rivestimento.
- La lavorazione CNC rifinisce fori, superfici di tenuta, filettature e superfici di montaggio.
- Il trattamento superficiale, come verniciatura, verniciatura a polvere o zincatura, protegge dalla corrosione.
- Il test della pressione conferma la tenuta alla pressione delle valvole e degli alloggiamenti della pompa.
- Rapporti dimensionali e certificati dei materiali documentano la conformità per l'acquirente.
Un tipico esempio è il cilindro di un compressore fuso in sabbia. La fonderia versa il pezzo grezzo con una generosa indennità, quindi lo alesa e lo affina nella stessa fabbrica. Mantenere la fusione e la lavorazione sotto lo stesso tetto riduce i tempi di consegna e fissa la responsabilità della qualità in un'unica azienda. Significa anche che le tolleranze vengono negoziate internamente anziché discusse tra due fornitori.
 Cilindro lavorato in fusione di sabbia per applicazioni su compressori Questo cilindro viene fuso con tolleranze generose e poi annoiato e affinato internamente, consentendo tolleranze strette e responsabilità da parte di un unico fornitore per qualità e tempi di consegna. Visualizza il prodotto →
Come valutare un fornitore di colata in sabbia
Un fornitore affidabile è il vero elemento di differenziazione nei progetti di fusione in sabbia, perché il controllo del processo decide se un processo economico diventa un fallimento economico. Poni queste domande prima di inviare un ordine di acquisto:
- Puoi rivedere il disegno per verificarne la lanciabilità prima di fare un preventivo? Ciò indica una reale esperienza ingegneristica piuttosto che l'acquisizione di ordini.
- Realizzi i modelli internamente? La qualità del modello determina la coerenza dimensionale dal primo all'ultimo lotto.
- Eseguite lavorazioni CNC e trattamenti superficiali internamente? Meno trasferimenti significano tempi di consegna più brevi e un unico punto di responsabilità.
- Quali documenti di qualità fornite? I certificati di prova dei materiali, l'analisi chimica e i rapporti dimensionali dovrebbero essere standard.
- Come gestisci piccoli lotti e ordini ripetuti? I migliori fornitori adeguano la propria pianificazione invece di imporre un MOQ elevato.
- Chi gestisce la comunicazione del progetto? Un ingegnere dedicato di lingua inglese previene costosi malintesi durante le prove degli utensili.
Un esempio pratico di questo modello integrato è Ningbo Hansheng Machinery Parts Co., Ltd., che gestisce la sua fonderia e officina meccanica a Ningbo dal 2003. L'azienda fornisce parti personalizzate di fusione in sabbia insieme a fusioni e pezzi forgiati, e la maggior parte della sua produzione va a clienti negli Stati Uniti, Regno Unito, Spagna, Germania e Francia. Il suo sistema di gestione della qualità si basa sulla norma ISO 9001 e lo stabilimento esegue la fusione, il trattamento termico, la lavorazione CNC e la finitura superficiale in un unico stabilimento.
Le parti realizzate con fusione in sabbia non sono affascinanti, ma rappresentano un'enorme quota della produzione industriale perché risolvono un problema pratico: produrre un componente metallico resistente e complesso senza attrezzature costose. Scegli la lega giusta, imposta tolleranze realistiche e collabora con un fornitore che controlla il processo dal modello alla parte lavorata finita. Fallo e il componente sulla catena di montaggio continuerà a funzionare per molto tempo dopo la chiusura dell'ordine di acquisto.
Visualizzazione del cuscinetto selezionato
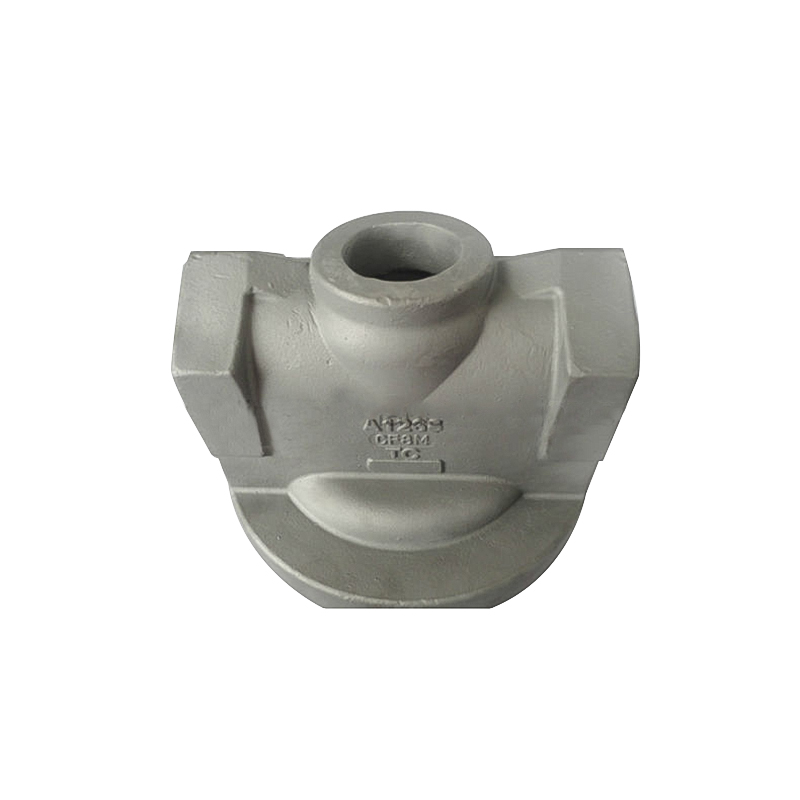
Informazioni di contatto
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Collegamenti ai prodotti
Collegamenti ai prodotti
- Parti di fusione di macchine agricole
- Parti di fusione automatica
- Parti in pressofusione di ottone
- Dente e accessorio della benna di fusione
- Parti di fusione del contenitore
- Parti di fusione di investimento
- Parti di fusione di macchinari
- Parti di fusione di macchine minerarie
- Parti di fusione di treni e ferrovie
- Parti di fusione in sabbia
- Parti per stampaggio e forgiatura
- Parti di fusione della valvola
Contattaci
Diritto d'autore©
Ningbo Hansheng Machinery Parts Co.,Ltd. Tutti i diritti riservati
 Produttori di pressofusioni personalizzate
