

Feedback
Autrice: FTM
Data: Aug 12, 2026
Spiegazione dei tipi di fusione: selezione del processo giusto per le parti di fusione dei macchinari
La decisione del processo dietro ogni parte di fusione di un macchinario
Hai un disegno approvato per una scatola di ingranaggi, un corpo di valvola o un corpo di pompa e il passo successivo è decidere come produrlo. In molti casi, la fusione è la strada più ovvia: crea passaggi interni complessi e forme quasi nette che sarebbero costose da lavorare da un pezzo solido. La vera domanda è quale processo di casting specificare. Per le parti fuse di macchinari, la risposta si riduce solitamente a quattro variabili: materiale, quantità, tolleranza dimensionale e requisiti di finitura superficiale.
La fusione in sabbia, la fusione a cera persa e la pressofusione sono i processi utilizzati dalla maggior parte dei fornitori, con stampo permanente e fusione a bassa pressione che colmano il divario tra fusione in sabbia e pressofusione in termini di costi e volume. Non esiste un unico processo "migliore". La scelta giusta bilancia il costo degli utensili con il costo per pezzo e il costo della lavorazione con la precisione della fusione.
Principali tipi di processi di fusione per parti di macchinari
Colata in sabbia
La fusione in sabbia è il processo di fusione più flessibile e ampiamente utilizzato. Un modello viene pressato in una miscela di sabbia e legante per creare uno stampo, quindi il metallo fuso viene versato nella cavità. Poiché gli stampi in sabbia vengono distrutti per rimuovere ogni colata, l'attrezzatura è semplice ed economica. Questo è il motivo per cui la fusione in sabbia è adatta a pezzi di grandi dimensioni, cicli di produzione brevi e materiali come ghisa, acciaio, alluminio e leghe di rame.
Lo svantaggio è che la precisione dimensionale è moderata e la superficie grezza è ruvida. Le tolleranze tipiche si aggirano intorno a /-0,5 mm per 25 mm, a seconda delle dimensioni del pezzo, quindi le superfici critiche normalmente comportano un sovrametallo di lavorazione. Come con il processo di fusione in sabbia spiegato in modo più dettagliato , rimane la scelta predefinita per alloggiamenti, telai, flange e altri componenti strutturali. Se il tuo disegno richiede una parte meccanica di medio volume che sarà rifinita a CNC, parti di macchine personalizzate realizzate mediante fusione in sabbia può essere un punto di partenza economicamente vantaggioso.
 Parti di macchine personalizzate dei produttori di processi di fusione in sabbia, fabbrica - Ningbo Han Ningbo Hansheng Parti Meccaniche Co.,Ltd. è la Cina Parti di macchine personalizzate di produttori di processo di fusione in sabbia e Parti di macchine di Sand Ca... Visualizza il prodotto →
Colata di investimento
La fusione a cera persa, spesso chiamata fusione a cera persa, costruisce un modello in cera rivestito con un impasto ceramico per formare un guscio. Dopo che la cera si è sciolta, il guscio viene cotto e riempito con metallo fuso. Il risultato è una superficie liscia, tolleranze più strette e libertà geometrica quasi illimitata, compresi pareti sottili e passaggi interni.
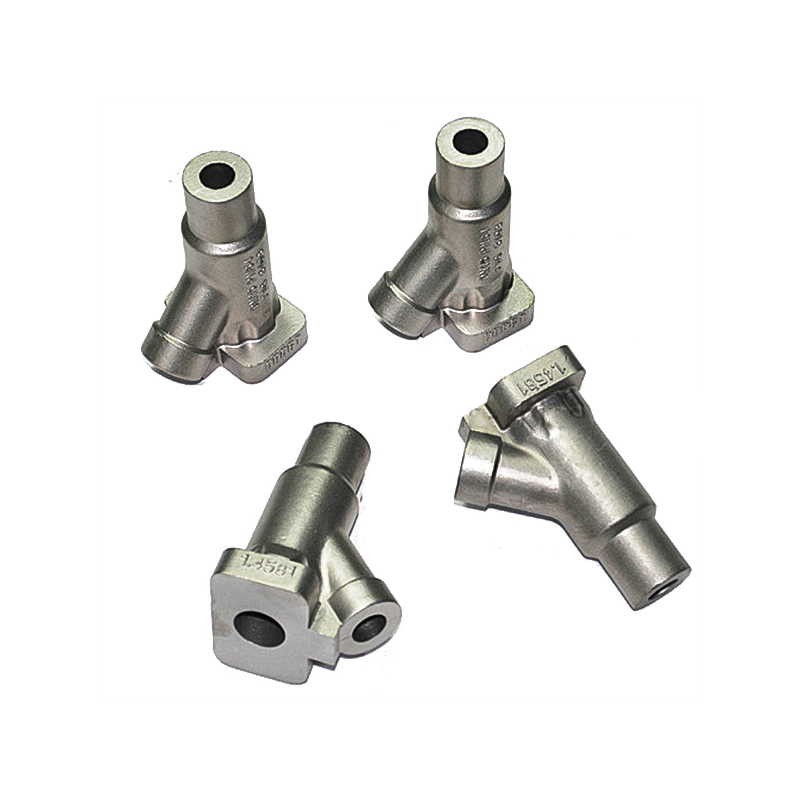
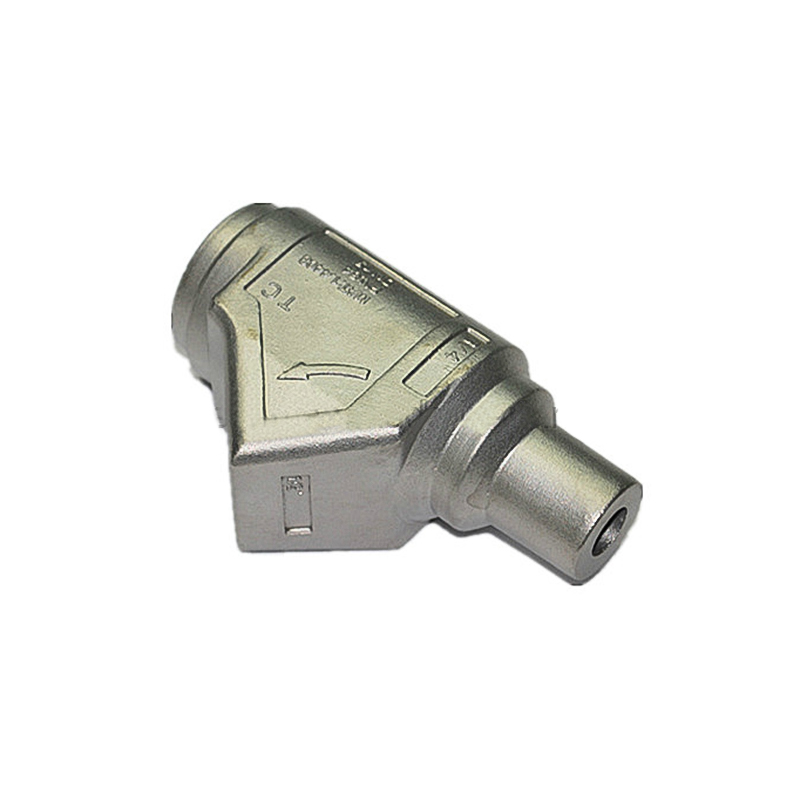
Il compromesso è un costo per pezzo più elevato rispetto alla fusione in sabbia, ma tale costo è spesso compensato da una minore lavorazione. Parti in acciaio inossidabile, acciaio legato, alluminio e acciaio per utensili sono tutti candidati comuni. Le pompe, il rivestimento delle valvole, i componenti del motore e l'hardware di fissaggio dei binari sono usi finali tipici. Per le parti che richiedono sia precisione che resistenza meccanica, la lavorazione di parti in microfusione è un percorso che vediamo spesso nei lavori di produzione personalizzati.
Pressofusione
La pressofusione forza il metallo fuso in uno stampo di acciaio temprato ad alta pressione, ottenendo dimensioni estremamente costanti e pareti sottili. Poiché lo stampo è completamente riutilizzabile, la pressofusione diventa economica quando i volumi di produzione raggiungono decine di migliaia di pezzi all’anno. Le leghe di alluminio, zinco, magnesio e ottone dominano questo processo.
Gli svantaggi principali sono gli elevati costi degli utensili e i lunghi tempi di realizzazione degli stampi. Il processo ha inoltre dimensioni massime limitate della parte ed è meno adatto per leghe ad alto punto di fusione come l'acciaio. Tipici sono gli alloggiamenti, le staffe, le campane del motore e le piccole parti della trasmissione. Le pressofusioni di ottone sono comuni nelle applicazioni elettriche e hardware, mentre le pressofusioni di alluminio sono standard nei componenti automobilistici.
Colata in stampo permanente
La fusione in stampo permanente utilizza uno stampo metallico riutilizzabile senza pressione, facendo affidamento sulla gravità per riempire la cavità. Offre una migliore finitura superficiale e proprietà meccaniche rispetto alla fusione in sabbia, con un costo di lavorazione molto inferiore rispetto alla pressofusione ad alta pressione. Le leghe di alluminio, magnesio e rame vengono comunemente fuse in questo modo.
Questo processo è adatto a cicli di produzione medi, in genere da centinaia a decine di migliaia di parti, e produce articoli come collettori, semilavorati per ingranaggi, staffe e testate. Non è l'ideale per geometrie interne altamente complesse perché le anime sono difficili da estrarre da uno stampo metallico fisso.
Colata a bassa pressione
La fusione a bassa pressione funziona come la fusione in stampo permanente, ma utilizza aria a bassa pressione per spingere il metallo fuso nello stampo. Il riempimento controllato riduce la turbolenza e la porosità, conferendo alle parti più dense una migliore resistenza meccanica. Ruote in alluminio, testate cilindri e parti strutturali automobilistiche sono le applicazioni più conosciute.
Per le parti di fusione di macchinari che devono sostenere pressione idraulica o pneumatica, la fusione a bassa pressione spesso vale un investimento maggiore in attrezzature. Tuttavia, i tempi di ciclo sono più lunghi rispetto alla pressofusione, il che aumenta il costo per pezzo a volumi molto elevati.
Colata centrifuga
La colata centrifuga versa il metallo fuso in uno stampo rotante e la forza centrifuga spinge il metallo verso l'esterno contro la parete dello stampo. Ciò produce una microstruttura densa e pulita con poche inclusioni o difetti di gas. È il metodo di scelta per parti cilindriche come cuscinetti, boccole, manicotti, tubi e anelli in bronzo, ghisa o acciaio.
È meno flessibile per le forme non cilindriche, ma per i componenti rotanti dei macchinari la sua integrità e resistenza all'usura sono difficili da battere.
Altri processi che potresti incontrare
Oltre a questi sei, potresti vedere la fusione a schiuma persa, lo stampaggio in conchiglia, la fusione in gesso e la fusione sotto vuoto. Questi sono solitamente selezionati per applicazioni di nicchia: fusione a schiuma persa per blocchi motore complessi, stampaggio in conchiglia per volumi moderati di piccole parti in acciaio e fusione in gesso o sotto vuoto per prototipi di precisione a basso volume. Tutti hanno un posto, ma per la maggior parte delle parti di macchinari industriali i sei processi sopra indicati coprono la maggior parte delle decisioni.
Scegliere il giusto processo di casting: un quadro pratico
Inizia la tua decisione con la quantità di produzione, quindi con le dimensioni del pezzo, con le tolleranze richieste e infine con il materiale. Se hai bisogno di pezzi unici o di piccoli volumi di grandi dimensioni, la fusione in sabbia è solitamente l'unica scelta sensata. Se hai bisogno di migliaia di piccoli pezzi di precisione con proprietà costanti, la pressofusione vince in termini economici. Se la tua parte ha una geometria complessa in acciaio inossidabile o materiale altolegato e desideri evitare la lavorazione meccanica, la fusione a cera persa è il candidato più forte. Al centro si trovano lo stampo permanente e la fusione a bassa pressione.
La tabella seguente riassume le differenze più rilevanti per le parti fuse di macchinari.
| Processo | Materiali tipici | Tolleranza | Finitura superficiale | Volume di produzione | Costo relativo | Parti meccaniche tipiche |
|---|---|---|---|---|---|---|
| Colata in sabbia | Ferro, acciaio, alluminio, leghe di rame | /-0,25 a 2,5 mm | Ruvido | Da basso a medio | Utensili bassi, bassi per parte | Alloggiamenti, telai, flange, corpi valvola |
| Colata di investimento | Acciaio legato, acciaio inossidabile, alluminio | /da -0,1 a 0,2% della dimensione | Liscio | Dal basso all'alto | Attrezzaggio medio, più alto per parte | Giranti della pompa, trim della valvola, connettori |
| Pressofusione | Alluminio, zinco, ottone | /-0,05 a 0,25 mm | Molto liscio | Alto | Alto tooling, low per part | Alloggiamenti, staffe, piccoli organi di trasmissione |
| Muffa permanente | Alluminio, leghe di rame | /-0,1 a 0,5 mm | Liscio | Medio | Medio tooling, medium per part | Collettori, semilavorati per ingranaggi, staffe |
| Bassa pressione | Alluminio | /-0,1 a 0,5 mm | Liscio | Medio to high | Altoer tooling, lower per part | Ruote, testate, alloggiamenti a pressione |
| Centrifugo | Bronzo, acciaio, ghisa | /-0,25 a 1,5 mm | Medio | Medio | Utensileria specializzata | Boccole, anelli, manicotti, tubi |
Quando un'applicazione per carichi pesanti espone una fusione a stress, impatti o usura elevati, è necessario verificare anche la qualità del materiale e le opzioni di trattamento termico. Il nostro articolo su considerazioni chiave per le parti di fusione di macchinari pesanti entra nei dettagli sui materiali e sui test.
Parti di fusione di macchinari in tutti i settori
La fusione non è una tecnologia di un solo settore. È la spina dorsale di molti sistemi meccanici e il processo corretto varia in base alle condizioni di servizio.
- Macchine agricole: gli ingranaggi, i denti dello scavafossi, le prese per fonderia aperte e le parti di collegamento spesso provengono dalla fusione in sabbia, dalla fusione a cera persa o dalla forgiatura a stampo chiuso. La fusione conferisce a queste parti le forme complesse necessarie per essere fissate a telai e trasmissioni.
- Veicoli automobilistici e fuoristrada: le parti forgiate e fuse in acciaio legato compaiono nei sistemi frenanti, nei componenti dello sterzo e nelle staffe delle sospensioni. I requisiti di riduzione del peso spingono sempre più gli ingegneri verso fusioni di alluminio a pareti sottili.
- Attrezzature per l'industria mineraria e per l'edilizia: i denti della benna, gli adattatori e le parti soggette ad usura sono fusi o forgiati in acciaio legato resistente all'abrasione. Devono sopravvivere a forti impatti e carichi ripetitivi.
- Sistemi ferroviari e ferroviari: i componenti dei freni, gli accoppiatori e le staffe di montaggio sono fusi a cera persa in acciaio legato per una resistenza e una durata a fatica prevedibili.
- Valvole e controllo dei fluidi: i corpi valvola, i coperchi e il rivestimento sono fusi in sabbia o a cera persa in acciaio al carbonio, acciaio inossidabile e acciaio legato per gestire fluidi ad alta pressione e corrosivi. Ad esempio, parti della valvola di fusione in acciaio legato
 Produttori di parti di valvole per colata di acciaio legato personalizzate, fabbrica - Ningbo Hansheng Ningbo Hansheng Parti Meccaniche Co.,Ltd. è un produttore cinese di parti di valvole per colate in acciaio legato personalizzate e parti di valvole per colate in acciaio legato... Visualizza il prodotto → sono prodotti per resistere a un servizio ad alta pressione e sono spesso rifiniti con lavorazione CNC.
- Macchinari generali: i telai dei motori, i corpi delle pompe, le flange, gli alberi e i componenti di collegamento sono realizzati attraverso l'intero spettro di processi di fusione.
Cosa cercare in un partner per la fusione di macchinari
Una volta selezionato il processo, il fornitore determina se la parte soddisfa effettivamente i requisiti del disegno. Un buon partner di fusione dovrebbe essere in grado di controllare tre cose: qualità del modello e dello stampo, metallurgia della fusione e lavorazione post-fusione.
Modelli e fustelle sono il punto di partenza. Se l'attrezzatura non è precisa, ogni fusione eredita l'errore. Un fornitore che costruisce utensili internamente o che collabora con un produttore di utensili di fiducia, può individuare i problemi di geometria prima della produzione in serie. Il controllo della fusione e del versamento è altrettanto importante perché determina la porosità, le inclusioni e le proprietà meccaniche. Infine, poiché la maggior parte dei pezzi fusi necessita di almeno una parte di lavorazione, un partner con capacità CNC può fornire parti pronte per l'assemblaggio e ridurre al minimo i doppi costi di gestione.
Ningbo Hansheng Machinery Parts Co., Ltd., il produttore dietro il marchio nbyifei.com, opera dal 2003 con una struttura di 5.000 metri quadrati specializzata in fusione in sabbia, fusione a cera persa, pressofusione e parti forgiate. Il sistema di qualità dell'azienda si basa sulla norma ISO 9001:2000 e la maggior parte della sua produzione è destinata a OEM e clienti industriali in Nord America ed Europa. Per un ingegnere che valuta come le fabbriche di fusione di precisione garantiscono la qualità , questi sono i punti pratici da verificare: proprietà degli utensili, lavorazione interna, pratiche di ispezione ed esperienza di esportazione.
Conclusione
Selezionare il giusto processo di fusione per le parti dei macchinari è una questione di abbinamento di geometria, materiale, volume e precisione richiesta. La fusione in sabbia offre flessibilità e bassi costi di lavorazione; la fusione a cera persa gestisce parti complesse con tolleranze strette; la pressofusione offre coerenza a volumi elevati; lo stampo permanente e la fusione a bassa pressione riempiono la via di mezzo; e la fusione centrifuga eccelle per le parti rotonde. Un fornitore esperto ti aiuta a valutare questi compromessi e può anche fornire la lavorazione che trasforma una fusione grezza in un componente finito. Iniziando con un chiaro confronto dei processi e verificando la qualità e le capacità produttive del fornitore, puoi evitare costosi tentativi ed errori e arrivare alla produzione con sicurezza.
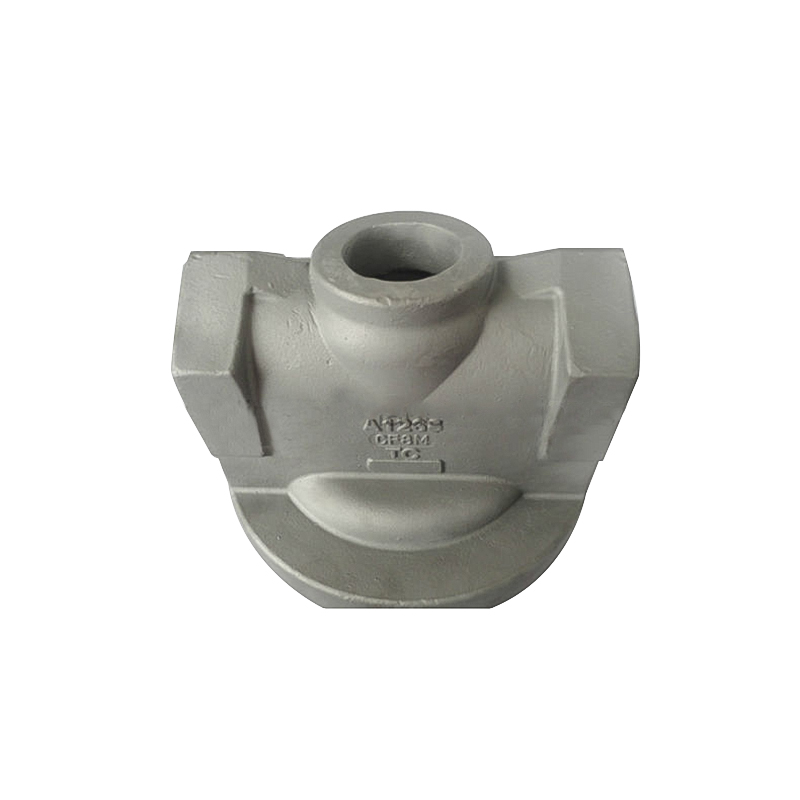
Visualizzazione del cuscinetto selezionato
Informazioni di contatto
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Collegamenti ai prodotti
Collegamenti ai prodotti
- Parti di fusione di macchine agricole
- Parti di fusione automatica
- Parti in pressofusione di ottone
- Dente e accessorio della benna di fusione
- Parti di fusione del contenitore
- Parti di fusione di investimento
- Parti di fusione di macchinari
- Parti di fusione di macchine minerarie
- Parti di fusione di treni e ferrovie
- Parti di fusione in sabbia
- Parti per stampaggio e forgiatura
- Parti di fusione della valvola
Contattaci
Diritto d'autore©
Ningbo Hansheng Machinery Parts Co.,Ltd. Tutti i diritti riservati
 Produttori di pressofusioni personalizzate
