

Feedback
Autrice: FTM
Data: Aug 05, 2026
Spiegazione dei materiali per microfusione: dai modelli in cera alle leghe metalliche
La fusione di investimento utilizza una combinazione di cera, ceramica e leghe metalliche per produrre parti dalla forma quasi perfetta con tolleranze strette e finiture superficiali lisce. La cera forma il modello iniziale, il guscio ceramico diventa lo stampo e la lega metallica scelta determina le proprietà meccaniche del pezzo finale. Scegliere ogni materiale nel modo giusto è fondamentale: un guscio incompatibile o la lega sbagliata possono causare difetti la cui riparazione a valle è costosa.
Questo processo è considerato affidabile nei settori aerospaziale, medico e industriale proprio perché l’insieme dei materiali è ben compreso e controllabile. Di seguito è riportata una ripartizione pratica di ogni materiale chiave coinvolto, quale ruolo svolge e cosa guida la decisione di selezione.
Materialei del modello: dove inizia ogni parte
Il modello definisce l'esatta geometria della fusione finale. Deve replicare con precisione la forma desiderata e poi essere completamente sfilabile dal guscio ceramico senza romperlo.
Cera (scelta standard)
La cera viene utilizzata in oltre il 90% delle operazioni di fusione a cera persa. Viene iniettato in uno stampo metallico a bassa pressione, si solidifica rapidamente e si scioglie in modo pulito durante la deparaffinazione, in genere a 150–175°C in un'autoclave. Le miscele di cere più comuni includono:
- Cera a base di paraffina — economicamente vantaggioso e ampiamente disponibile; utilizzato per modelli di uso generale
- Cera microcristallina — struttura a grana più fine, migliore finitura superficiale, utilizzata per caratteristiche dettagliate
- Cera riempita — contiene riempitivi polimerici o resinosi reticolati per ridurre il ritiro e migliorare la stabilità dimensionale
- Cera solubile in acqua — utilizzato per nuclei e passaggi interni che la cera standard non può formare
Un tipico disegno in cera si restringe 0,5–2,0% dallo stampo allo stampo ceramico finale, a seconda del tipo di cera, della temperatura di iniezione e della geometria del pezzo. Le fonderie tengono conto di questo con dimensioni degli utensili compensate.
Modelli plastici e prototipi rapidi
Per prototipi o brevi tirature in cui l'attrezzatura non è giustificata, Modelli stampati in 3D in polistirolo o resine calcinabili simili vengono utilizzati al posto della cera. Questi vengono bruciati durante la cottura anziché sciolti. I tempi di consegna scendono da settimane a giorni, ma la combustione deve essere gestita con attenzione per evitare di rompere il guscio ceramico a causa dell'eccessiva pressione del gas durante la combustione.
Materiali del guscio in ceramica: lo stampo che trattiene il metallo
Il guscio ceramico viene costruito strato dopo strato attorno al modello in cera attraverso ripetute immersioni e stuccature. Deve resistere allo shock termico, alle alte temperature di colata e al peso del metallo fuso senza rompersi.
Leganti per liquami
L'impasto liquido lega le particelle refrattarie in uno strato coerente. Dominano due tipi di leganti:
- Silice colloidale (silicato di etile) — il legante più comune; fornisce un'eccellente resistenza al verde e alla cottura, compatibile con la maggior parte delle leghe
- Silicato di sodio — costo inferiore ma meno stabile dimensionalmente; utilizzato in applicazioni non critiche
Stucchi e Stucchi Refrattari
Ogni strato utilizza una combinazione di particelle fini di impasto liquido (per i dettagli) e stucco più grossolano (per resistenza meccanica). I materiali refrattari comuni sono:
| Material | Ruolo nella Shell | Vantaggio chiave | Leghe tipiche abbinate a |
|---|---|---|---|
| Silice fusa | Liquame e stucco | Bassa dilatazione termica, finitura liscia | Acciaio, alluminio, leghe di rame |
| Zirconee (silicato di zirconio) | Riempitivo per rivestimento principale | Eccellente finitura superficiale, chimicamente inerte | Superleghe, acciaio inossidabile |
| Allumina (Al₂O₃) | Stucco per cappotto di riserva | Stabilità alle alte temperature | Titanio, leghe di nichel resistenti alle alte temperature |
| Mullite | Stucco per rivestimento di riserva | Buona resistenza al creep alle alte temperature | Acciaio al carbonio, acciaio legato |
| Ittria (Y₂O₃) | Primer per leghe reattive | Inerte al titanio e ai metalli reattivi | Leghe di titanio |
Un guscio finito è tipicamente costituito da Da 5 a 15 strati costruito in 2–5 giorni, raggiungendo uno spessore della parete di 6–12 mm. Il conteggio esatto dipende dalle dimensioni della parte e dalla lega da versare.
Leghe metalliche utilizzate nelle parti di fusione a cera persa
La fusione a cera persa è uno dei processi di fusione più versatili proprio perché può ospitare un'ampia gamma di metalli, dall'alluminio a basso punto di fusione alle superleghe esotiche superiori a 1.400°C. La selezione della lega modella direttamente il design del guscio ceramico, la temperatura di colata e i requisiti di post-lavorazione.
Acciaio inossidabile e acciaio al carbonio
L'acciaio è il materiale più diffuso nella fusione a cera persa. Acciai inossidabili 316L e 17-4 PH sono particolarmente comuni per le parti che richiedono resistenza alla corrosione, come valvole, alloggiamenti di pompe e hardware marino. Gli acciai al carbonio e bassolegati vengono utilizzati per parti strutturali che richiedono elevata resistenza a costi inferiori. Le temperature di versamento variano da 1.550–1.650°C .
Superleghe a base di nichel
Superleghe di nichel come Inconel 713, IN-738 e René 80 sono fusi per componenti di motori a reazione – pale di turbine, palette e parti di combustore – dove le temperature superano i 1.000°C in servizio. Queste leghe mantengono la resistenza alle alte temperature ma sono tra le più impegnative da fondere, poiché richiedono temperature precise dello stampo e fusione sotto vuoto o in atmosfera controllata per evitare l'ossidazione.
Leghe di alluminio
A356 e 356.0 alluminio sono spesso fusi a cera persa per staffe aerospaziali, alloggiamenti elettronici e componenti automobilistici in cui il peso rappresenta un vincolo primario. La bassa temperatura di colata dell'alluminio (~720°C) lo rende più tollerante sui gusci in ceramica, ma il ritiro è di circa 3,5–6% richiede un'attenta progettazione delle colonne montanti e dei cancelli.
Leghe di titanio
Ti-6Al-4V è la lega di titanio dominante nella fusione a cera persa, utilizzata per impianti ortopedici, telai aerospaziali e articoli sportivi ad alte prestazioni. Il titanio è estremamente reattivo allo stato fuso e attaccherà i gusci di silice standard. Ciò costringe l'uso di strati facciali di ittrio o allumina e fusione del cranio con induzione sotto vuoto per prevenire la contaminazione. La fusione del titanio richiede una notevole disciplina del processo ma produce parti con un eccezionale rapporto resistenza/peso.
Leghe a base di cobalto
Leghe cobalto-cromo (ad es. CoCrMo ) sono microfusi per restauri dentali, impianti chirurgici e componenti industriali resistenti all'usura. Queste leghe offrono eccellente biocompatibilità, durezza e resistenza alla corrosione, rendendole insostituibili nella fusione medica.
Leghe di rame e ottone
Rame berillio, bronzo al silicio e varie leghe di ottone vengono fusi a cera persa per connettori elettrici, valvole e hardware decorativo. Le leghe di rame producono un'eccellente riproduzione dei dettagli e sono spesso scelte per geometrie complesse a pareti sottili in applicazioni di consumo o marine.
In che modo la scelta della lega guida le decisioni sui materiali durante l'intero processo
La lega metallica che viene colata non è una variabile isolata: governa quasi ogni altra decisione relativa al materiale nel processo. La tabella seguente riassume le dipendenze dei materiali tra le principali famiglie di leghe:
| Famiglia in lega | Temperatura di versamento (°C) | Cappotto viso a conchiglia | Ambiente di fusione | Tipo di cera |
|---|---|---|---|---|
| Acciaio inossidabile/acciaio al carbonio | 1.550–1.650 | Zircone o silice fusa | Aria o gas inerte | Cera riempita |
| Superleghe di nichel | 1.400–1.550 | Zircone o allumina | Vuoto | Cera standard o riempita |
| Alluminio | 700–760 | Silice fusa | Aria | Cera normale |
| Titanio | 1.650–1.720 | Ittria o allumina | Alto vuoto | Cera riempita |
| Cromo-cobalto | 1.450–1.550 | Zircon | Vuoto or inert gas | Cera standard o riempita |
Parti tipiche di microfusione per materiale
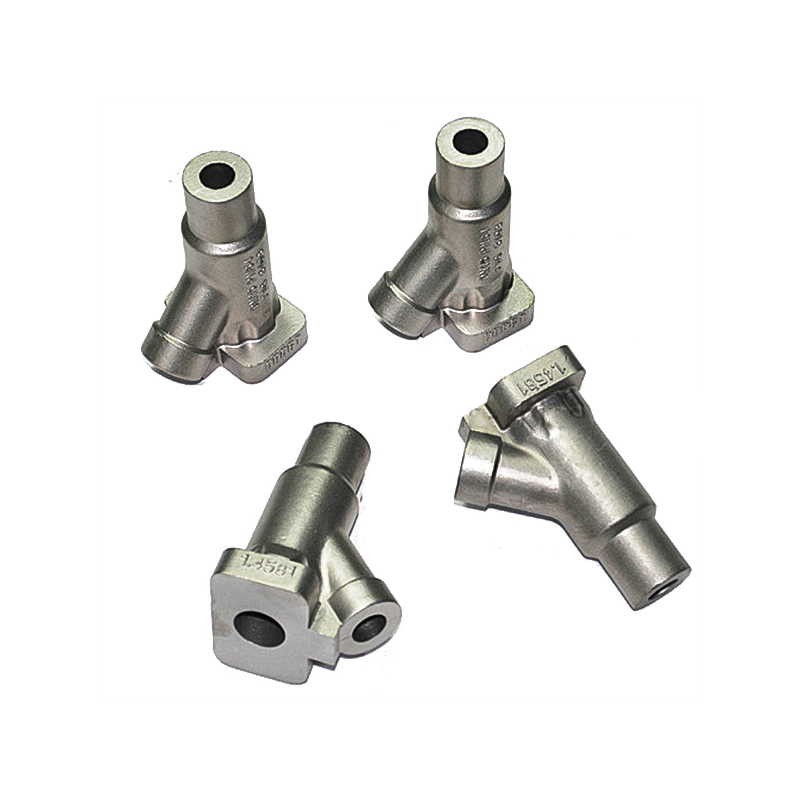
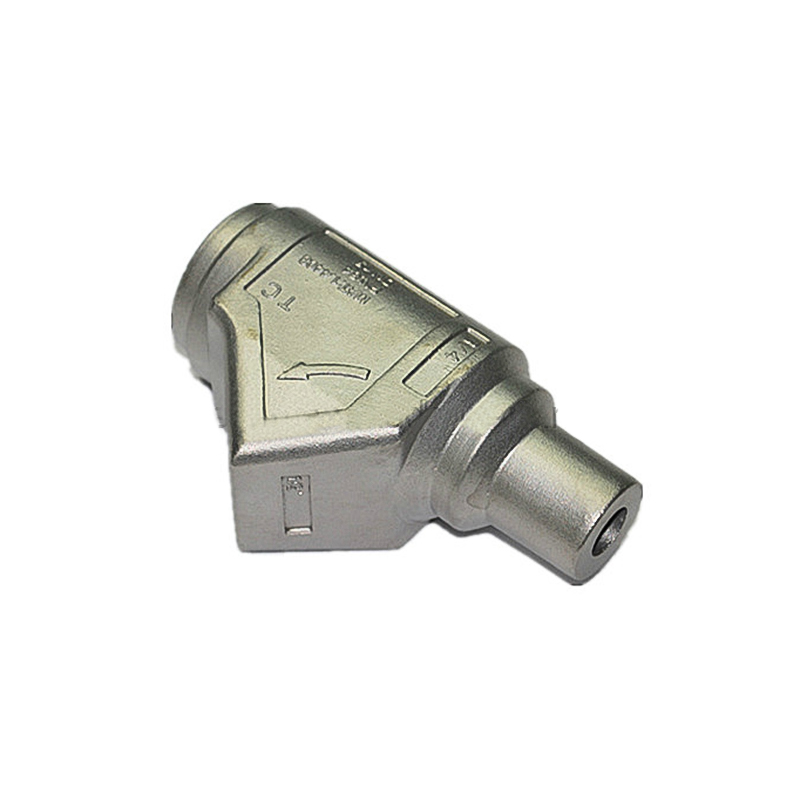
La selezione dei materiali è raramente accademica: segue i requisiti dell’applicazione. Ecco come sono i più comuni parte di fusione a cera persa le famiglie si associano in pratica a leghe specifiche:
- Pale e palette di turbine — superleghe di nichel (IN-713, René 80); deve mantenere la resistenza alla temperatura di servizio di 900–1.100°C
- Impianti ortopedici (coppe dell'anca, componenti del ginocchio) — Ti-6Al-4V o CoCrMo; la biocompatibilità e la resistenza alla fatica non sono negoziabili
- Valvole, corpi pompa e giranti — acciaio inossidabile 316L; resistenza alla corrosione in ambienti di trattamento dei fluidi
- Staffe strutturali aerospaziali — alluminio A356 o Ti-6Al-4V; peso minimo con integrità strutturale
- Componenti di armi da fuoco (grilletti, cani, ricevitori) — acciaio inossidabile 17-4 PH; tolleranze strette e durezza dopo il trattamento termico
- Corone e ponti dentali — CoCrMo; adattamento preciso, resistenza all'usura e biocompatibilità
- Ferramenta nautica e accessori decorativi — bronzo al silicio o ottone; resistenza alla corrosione e dettagli superficiali fini
A cosa dare la priorità nella scelta dei materiali per la fusione a cera persa
La selezione dei materiali per una parte microfusa implica il bilanciamento di diversi vincoli contemporaneamente. Ecco una pratica lista di controllo delle considerazioni chiave:
- Ambiente di servizio — La temperatura, l'esposizione chimica e il carico meccanico determinano la classe della lega
- Requisiti normativi — Le parti mediche e aerospaziali devono soddisfare gli standard ASTM, AMS o ISO che limitano la chimica delle leghe
- Complessità della geometria — Pareti sottili (<1,5 mm) e passaggi interni favoriscono leghe ad alta fluidità e nuclei in cera idrosolubile
- Esigenze di post-elaborazione — Le parti che richiedono lavorazione preferiscono le leghe a lavorazione libera; le parti trattate termicamente necessitano di leghe con curve di risposta prevedibili
- Volume e costo — Le leghe premium (titanio, superleghe) aggiungono notevoli costi di materiale e di processo; confermare la domanda lo giustifica
Lavorare a ritroso partendo dai requisiti di utilizzo finale, anziché ricorrere al materiale più economico o più disponibile, produce costantemente risultati migliori in termini di precisione dimensionale, finitura superficiale e longevità delle parti.
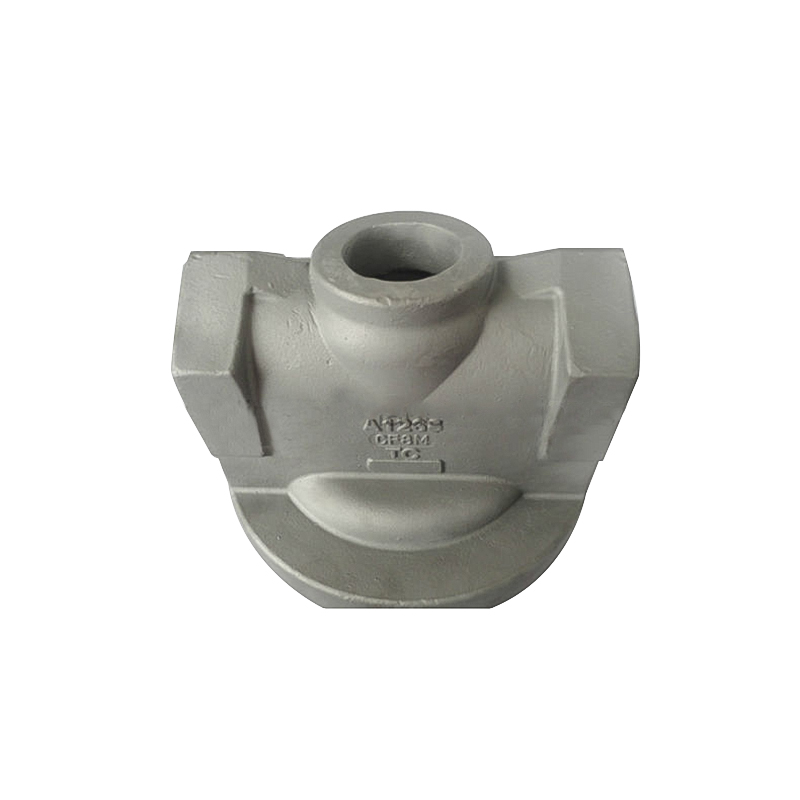
Visualizzazione del cuscinetto selezionato
Informazioni di contatto
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Collegamenti ai prodotti
Collegamenti ai prodotti
- Parti di fusione di macchine agricole
- Parti di fusione automatica
- Parti in pressofusione di ottone
- Dente e accessorio della benna di fusione
- Parti di fusione del contenitore
- Parti di fusione di investimento
- Parti di fusione di macchinari
- Parti di fusione di macchine minerarie
- Parti di fusione di treni e ferrovie
- Parti di fusione in sabbia
- Parti per stampaggio e forgiatura
- Parti di fusione della valvola
Contattaci
Diritto d'autore©
Ningbo Hansheng Machinery Parts Co.,Ltd. Tutti i diritti riservati
 Produttori di pressofusioni personalizzate
