

Feedback
Autrice: FTM
Data: Sep 22, 2026
Come fondere il metallo: una guida passo passo a processi, metodi e suggerimenti
La fusione del metallo è una delle abilità manifatturiere più antiche del mondo ed è ancora una delle più utili. Dai corpi delle valvole e le giranti delle pompe agli ingranaggi agricoli e ai denti delle benne degli escavatori, migliaia di parti industriali prendono vita quando il metallo fuso viene versato in uno stampo accuratamente modellato. Dal 2003 produciamo fusioni e forgiati personalizzati nel nostro stabilimento di Ningbo, in Cina, e in questa guida spiegheremo come fondere il metallo passo dopo passo: gli stessi principi fondamentali che i nostri ingegneri applicano ogni giorno, scritti in un linguaggio semplice.
Cosa significa fondere il metallo?
La fusione del metallo è il processo di fusione del metallo allo stato liquido, versandolo in uno stampo cavo che porta la forma negativa della parte finita e consentendogli di raffreddarsi e solidificarsi. Una volta che il metallo si è indurito, lo stampo viene aperto o staccato e la fusione viene pulita, trattata termicamente se necessario, lavorata e ispezionata.
La fusione è apprezzata perché produce forme che sarebbero difficili, lente o dispendiose da lavorare da barre piene. In un'unica fusione è possibile unire flange, bugne, passaggi interni e curve ampie che altrimenti dovrebbero essere saldate insieme da più pezzi. Funziona anche con un’ampia gamma di leghe – ferro, acciaio al carbonio, acciaio legato, acciaio inossidabile, alluminio, ottone e bronzo – ed è scalabile in modo economico da una manciata di prototipi a centinaia di migliaia di parti.
Scegliere il giusto processo di casting
Prima che qualsiasi metallo venga fuso, la decisione più importante è quale processo di fusione si adatta alla tua parte, al tuo volume e al tuo budget. I tre metodi che utilizziamo più spesso sono la fusione in sabbia, la fusione a cera persa e la pressofusione e ciascuno occupa un punto debole diverso:
| Processo | Ideale per | Finitura superficiale e precisione | Costo relativo dell'attrezzatura |
|---|---|---|---|
| Colata in sabbia | Parti di volume grande, pesante o medio-basso in ferro, acciaio e alluminio | Bene | Basso |
| Colata di investimento | Particolari complessi e di precisione in acciaio, acciaio inossidabile e leghe | Eccellente | Medio |
| Pressofusione | Parti più piccole in grandi volumi in alluminio, zinco e ottone | Eccellente | Alto |
Come regola generale, scegli la fusione in sabbia per parti più grandi e volumi moderati, la fusione a cera persa quando la geometria e la precisione sono impegnative e la pressofusione quando sono necessarie quantità molto grandi di componenti non ferrosi più piccoli.
Come fondere il metallo, passo dopo passo
Passaggio 1: crea il disegno e il modello
Ogni casting inizia con un disegno o un modello 3D. Da quel progetto, la fonderia crea un modello: una replica fisica del pezzo, volutamente leggermente sovradimensionata per compensare il ritiro del metallo durante il raffreddamento e per lasciare un margine di lavorazione sulle superfici critiche. Nella fusione in sabbia il modello è solitamente in legno, resina o metallo; nella microfusione è una replica in cera iniettata in una matrice di alluminio. Ottenere queste indennità giuste è il punto in cui anni di esperienza nella fonderia dimostrano davvero.
Passaggio 2: seleziona il metallo
La lega scelta determina robustezza, resistenza all'usura, resistenza alla corrosione, peso, lavorabilità e costo. La ghisa grigia smorza le vibrazioni, adattandosi alle parti del motore; l'acciaio inossidabile resiste alla corrosione negli ambienti marini e di movimentazione dei fluidi; gli acciai legati come il 42CrMo sopportano carichi pesanti e ripetuti su ingranaggi e alberi. Abbina sempre il metallo alle condizioni di lavoro della parte piuttosto che al solo prezzo.
Passaggio 3: costruire lo stampo
Nella fusione in sabbia, la sabbia preparata viene compattata attorno al modello all'interno di un pallone. Il modello viene rimosso, lasciando una cavità, e vengono aggiunti canali chiamati cancelli e colonne montanti per fornire il metallo fuso e alimentare la fusione mentre si restringe. Nella fusione a cera persa, i modelli in cera vengono assemblati su un albero, rivestiti ripetutamente con un impasto ceramico fino a quando non si forma un guscio duro, quindi riscaldati per sciogliere la cera. Nella pressofusione, lo stampo è uno stampo in acciaio lavorato con precisione, costruito per resistere a decine di migliaia di colpi.
Passaggio 4: sciogliere e versare
Il metallo viene fuso in un forno a induzione o in un crogiolo a una temperatura strettamente controllata. Questo è più importante di quanto i principianti si aspettino: il metallo versato troppo freddo può congelare prima di riempire lo stampo, causando errori di esecuzione e chiusure a freddo, mentre il metallo surriscaldato assorbe gas e può bruciare sugli stampi di sabbia. Il getto stesso deve essere costante e continuo, senza turbolenze, in modo che scorie e aria non vengano mescolate nel getto.
Passaggio 5: raffreddare, scuotere e terminare
Una volta versato, il metallo si solidifica dall'esterno verso l'interno e la velocità di raffreddamento influenza la struttura e la resistenza del grano finale. Dopo il raffreddamento, i getti in sabbia vengono scossi dagli stampi, mentre i getti in cera persa vengono liberati rompendo il guscio ceramico. I cancelli e i montanti vengono tagliati, la superficie viene pulita mediante pallinatura e la parte può essere sottoposta a trattamento termico, lavorazione CNC di dimensioni critiche e trattamento superficiale come verniciatura, rivestimento o lucidatura prima dell'ispezione finale.
Uno sguardo più da vicino ai tre metodi principali
Colata in sabbia
La fusione in sabbia è il cavallo di battaglia del settore. Il materiale dello stampo è poco costoso, i costi degli utensili rimangono bassi e il processo gestisce parti da poche centinaia di grammi a diverse tonnellate. I prodotti tipici includono corpi di cilindri, alberi flangiati, parti di motori, collegamenti di tubi e hardware marino. Analizziamo ulteriormente il flusso di lavoro nella nostra guida a come funziona la fusione in sabbia , compreso il modo in cui i diversi sistemi di sabbia influenzano la superficie finale.
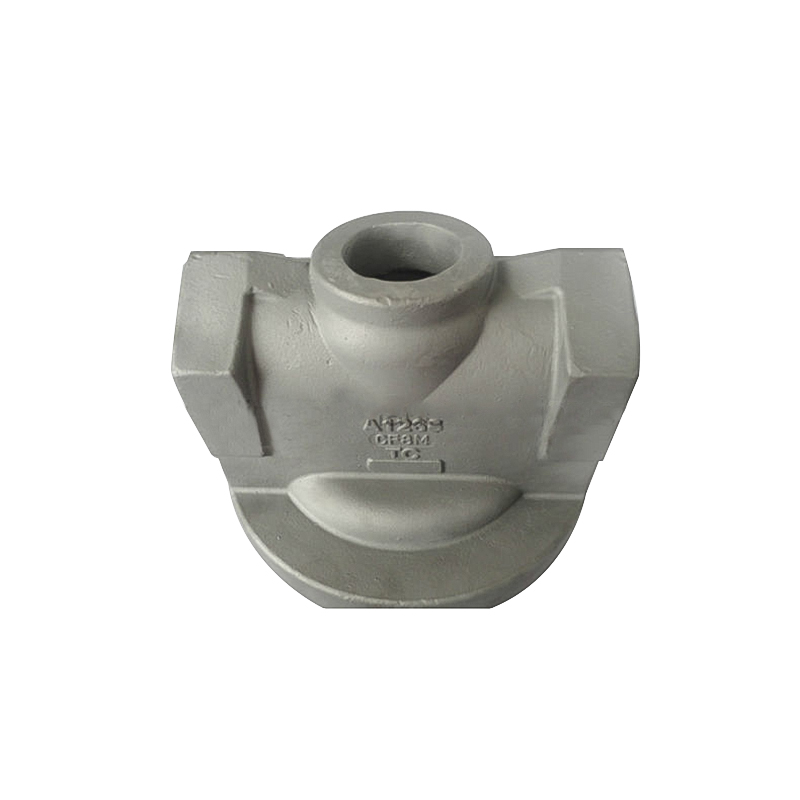
 Componenti del cilindro idraulico colato in sabbia Un cilindro idraulico grezzo fuso in sabbia adatto alla finitura della lavorazione di fori, facce e filettature. Poiché la fusione in sabbia consente di gestire pezzi di grandi dimensioni a bassi costi di attrezzatura, è un percorso pratico per i corpi dei cilindri utilizzati in attrezzature pesanti e macchinari industriali. Visualizza il prodotto →
Parti come queste vengono fuse come pezzi grezzi, quindi finite di lavorazione meccanica in modo che fori, facce e filettature soddisfino tolleranze strette.
Colata di investimento
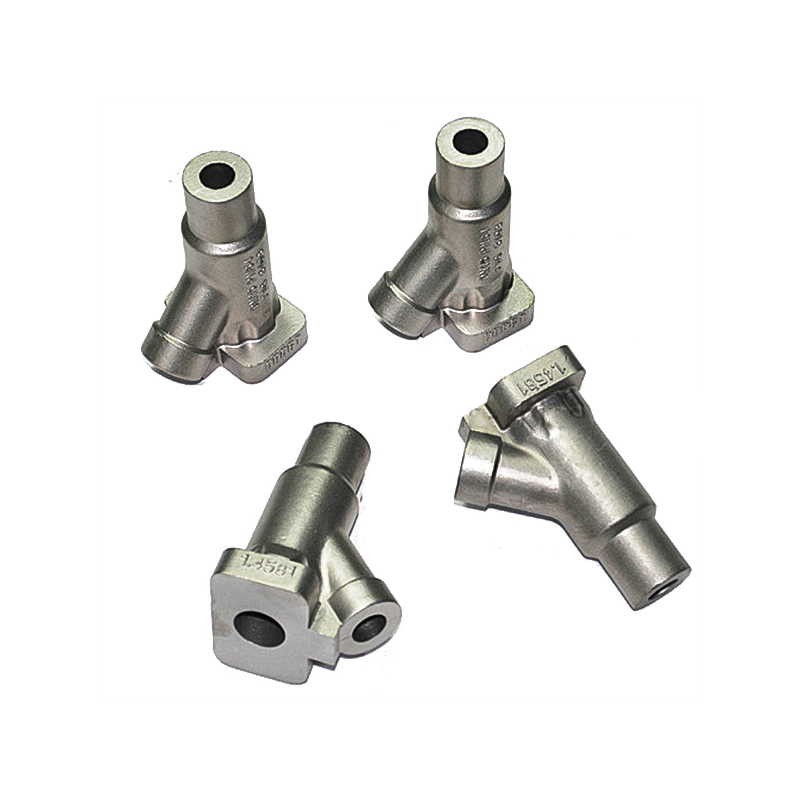
Conosciuta anche come fusione a cera persa, la fusione a cera persa offre i dettagli più fini e le tolleranze più strette delle tre, spesso riducendo o addirittura eliminando la lavorazione. È la scelta naturale per parti complesse con pareti sottili e superfici lisce: componenti di pompe, connettori in acciaio, ingranaggi in ferro, hardware ferroviario e parti di macchine di precisione. Poiché ogni modello in cera viene utilizzato per realizzare un guscio, il costo per pezzo è più elevato, ma il risparmio nella lavorazione può più che compensare.
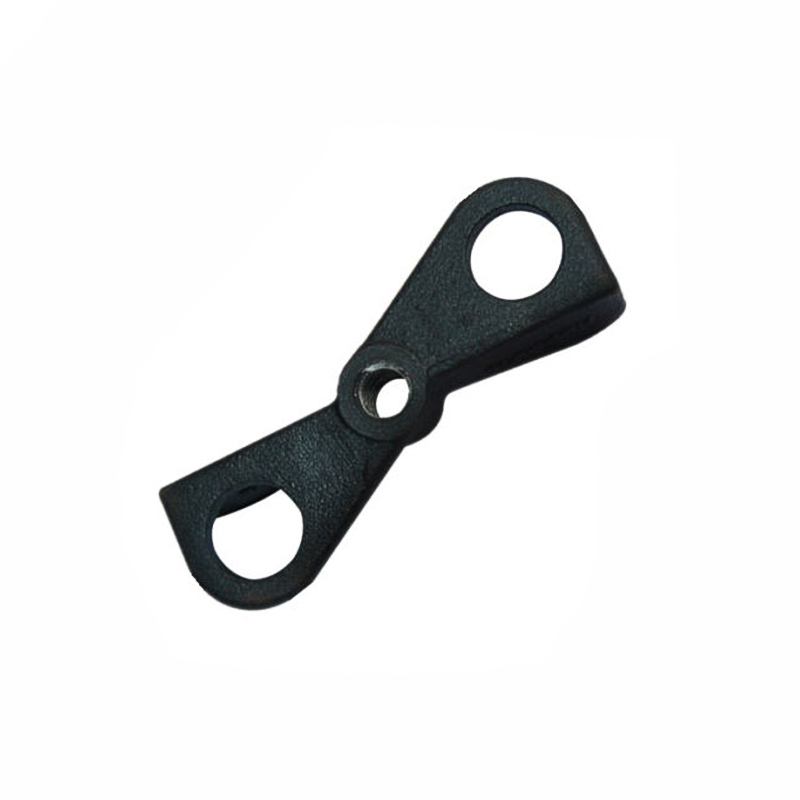 Parti di microfusione di precisione Fusioni a cera persa che offrono dettagli precisi, tolleranze strette e superfici lisce come fusione per parti complesse a pareti sottili. Dopo la panoramica della fusione in sabbia, questo esempio mostra dove il costo per pezzo è compensato dalla riduzione della lavorazione. Visualizza il prodotto →
Pressofusione
La pressofusione inietta il metallo non ferroso fuso, solitamente alluminio, zinco o ottone, in uno stampo di acciaio temprato ad alta pressione. Ogni ripresa richiede solo pochi secondi e le parti risultanti sono dense, dimensionalmente coerenti e pulite come da fusione. Poiché gli stampi sono costosi, l’economia favorisce i volumi elevati; il nostro lavoro di pressofusione di ottone spazia dall'hardware decorativo ai componenti funzionali di precisione rifiniti mediante lavorazione CNC.
Controllo qualità: dove vengono realizzati buoni getti
Versare il metallo è solo metà del lavoro; il controllo dei difetti è il campo in cui una fonderia esperta si guadagna da vivere. I difetti di fusione più comuni e le loro cause più comuni includono:
- Porosità: gas o vuoti di ritiro, solitamente riconducibili alla pratica di fusione, alla progettazione dei punti di iniezione o all'alimentazione insufficiente
- Chiusure a freddo ed errori di funzionamento: la parte anteriore in metallo si congela prima che lo stampo si riempia, spesso a causa della bassa temperatura di colata o di sezioni sottili
- Inclusioni di sabbia e scorie: materiale estraneo incorporato nel getto, controllato attraverso la qualità della sabbia e il versamento costante
- Distorsione dimensionale: causata da un margine di ritiro o da un vincolo errato durante il raffreddamento
Operiamo con un sistema di garanzia della qualità basato su ISO9001, controllando i getti dalla chimica della fusione attraverso l'ispezione dimensionale e il trattamento superficiale, in modo che i problemi vengano rilevati in fonderia piuttosto che sulla catena di montaggio del cliente.
Dall'officina alla fabbrica: fusione su scala di produzione
Per un hobbista, fondere una piccola parte in alluminio a casa può essere un progetto gratificante per il fine settimana. Per un componente che trasporta carichi, sigilla fluidi pressurizzati o mantiene in funzione i macchinari di produzione, la fusione industriale è una disciplina molto più impegnativa, che combina metallurgia, ingegneria degli stampi, trattamento termico e lavorazione meccanica di precisione.
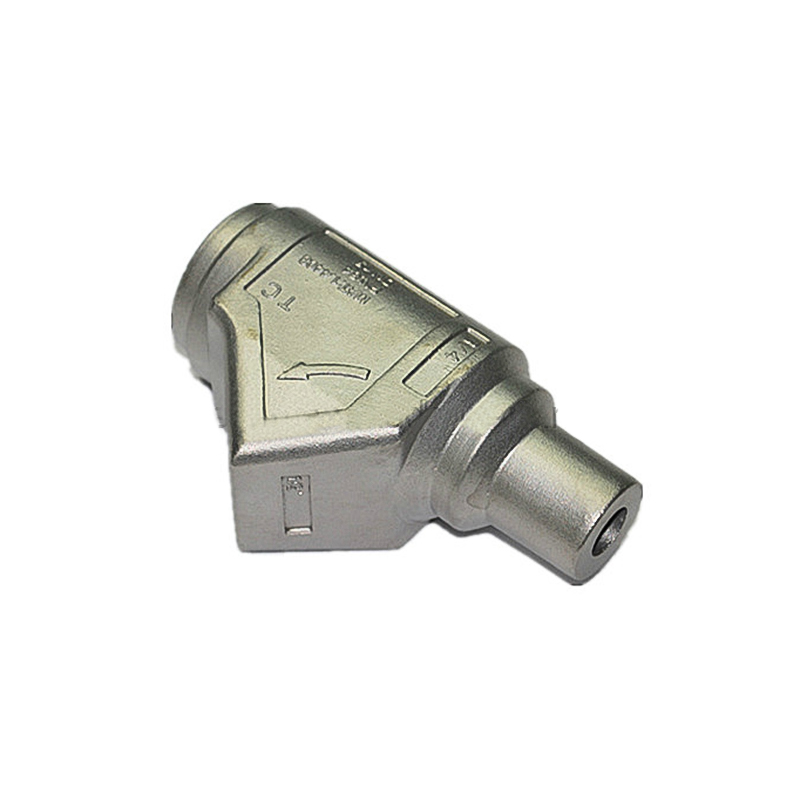
Questa combinazione è esattamente ciò su cui abbiamo costruito la nostra attività. In qualità di produttore di fusioni e pezzi fucinati personalizzati, accompagniamo i clienti dal disegno alla parte finita in un unico posto: fusione in sabbia e fusione a cera persa per acciaio, ferro, alluminio e ottone; forgiatura per componenti ad alta resistenza; e lavorazione CNC, verniciatura e rivestimento gestiti internamente. Un tipico esempio è la nostra produzione di componenti per valvole, in cui i corpi delle valvole fusi in sabbia vengono lavorati con precisione in modo da adattarsi e sigillare in modo affidabile nei sistemi di fluidi.
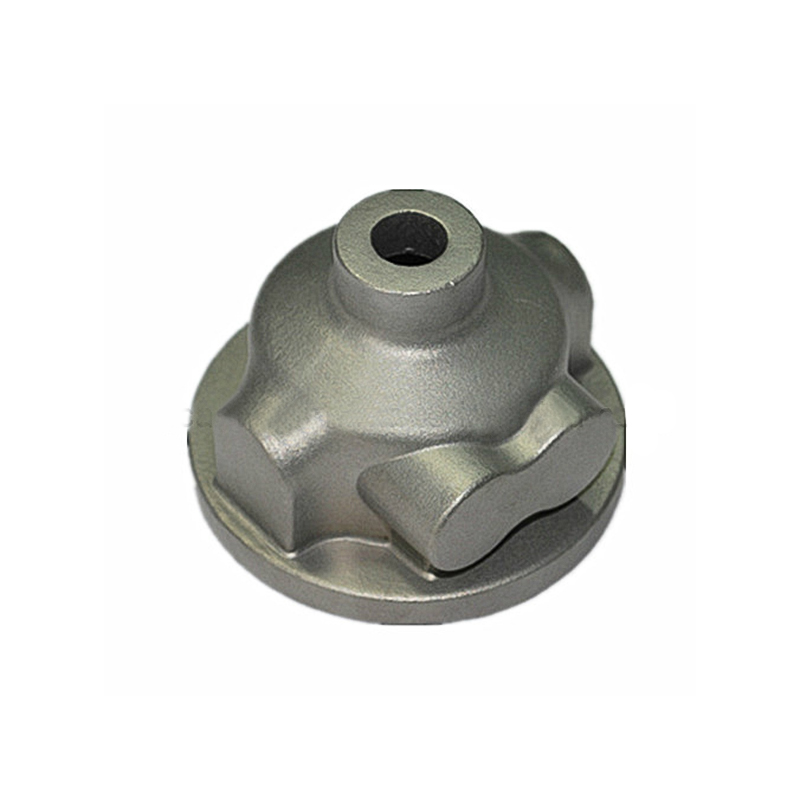 Parti della valvola di precisione per fusione in sabbia Corpi valvola pressofusi in sabbia rifiniti con lavorazione CNC interna in modo da adattarsi e sigillare in modo affidabile nei sistemi di fluidi. Come esempio conclusivo di servizio dal disegno al pezzo finito, mostra come la fusione e la lavorazione si combinano per i componenti di pompe e valvole. Visualizza il prodotto →
Se il tuo progetto richiede componenti metallici fusi o forgiati, il nostro team di Ningbo Yifei Machinery Parts Co., Ltd. saremo lieti di esaminare i tuoi disegni e consigliarti il processo più conveniente per il tuo volume e la tua applicazione.
Imparare a fondere il metallo significa comprendere una catena di decisioni (processo, lega, stampo, colata e finitura) e il modo in cui ognuna di esse modella la parte finale. Padroneggia questi fondamenti e potrai guardare quasi tutti i componenti metallici e vedere la fusione al suo interno. Se preferisci che un partner gestisca l'intera catena per te, dalla modellistica alle fusioni lavorate e finite, inviaci semplicemente i tuoi disegni e lascia che la nostra esperienza nella fonderia faccia il resto.
Visualizzazione del cuscinetto selezionato
Informazioni di contatto
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Collegamenti ai prodotti
Collegamenti ai prodotti
- Parti di fusione di macchine agricole
- Parti di fusione automatica
- Parti in pressofusione di ottone
- Dente e accessorio della benna di fusione
- Parti di fusione del contenitore
- Parti di fusione di investimento
- Parti di fusione di macchinari
- Parti di fusione di macchine minerarie
- Parti di fusione di treni e ferrovie
- Parti di fusione in sabbia
- Parti per stampaggio e forgiatura
- Parti di fusione della valvola
Contattaci
Diritto d'autore©
Ningbo Hansheng Machinery Parts Co.,Ltd. Tutti i diritti riservati
 Produttori di pressofusioni personalizzate
